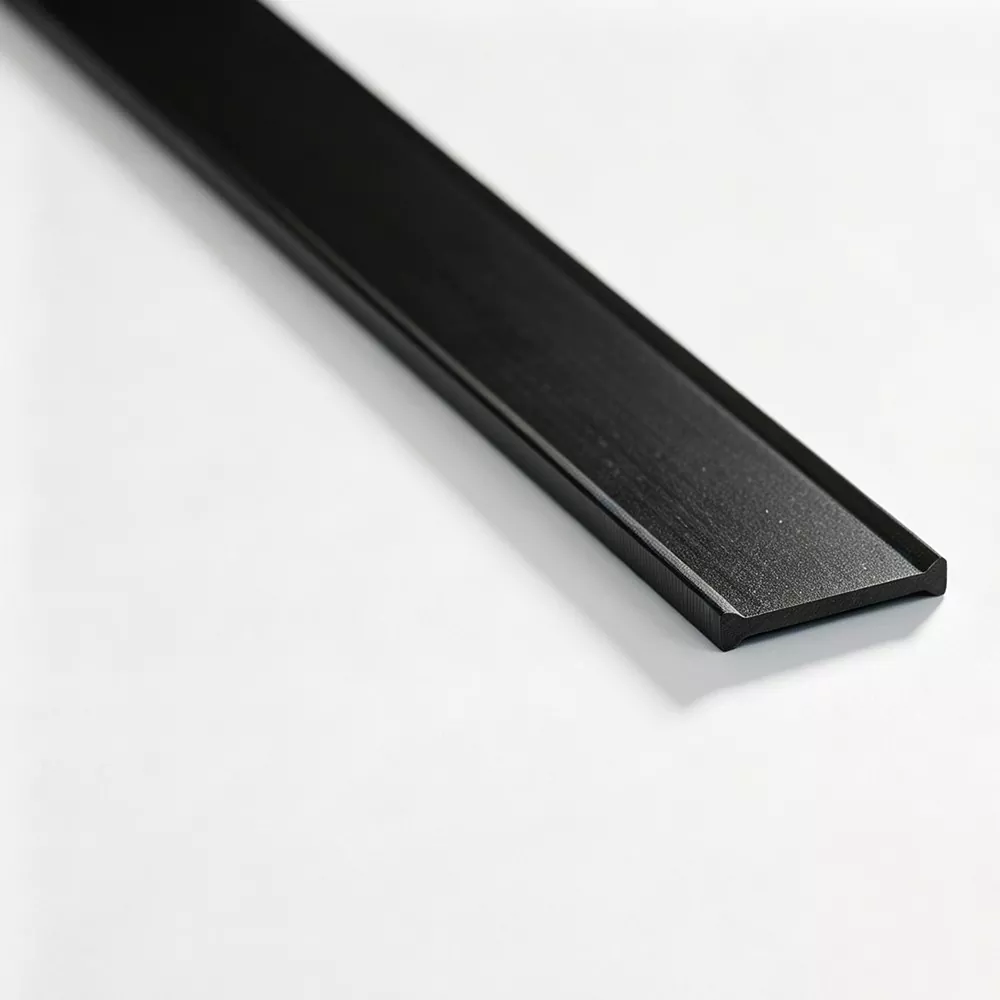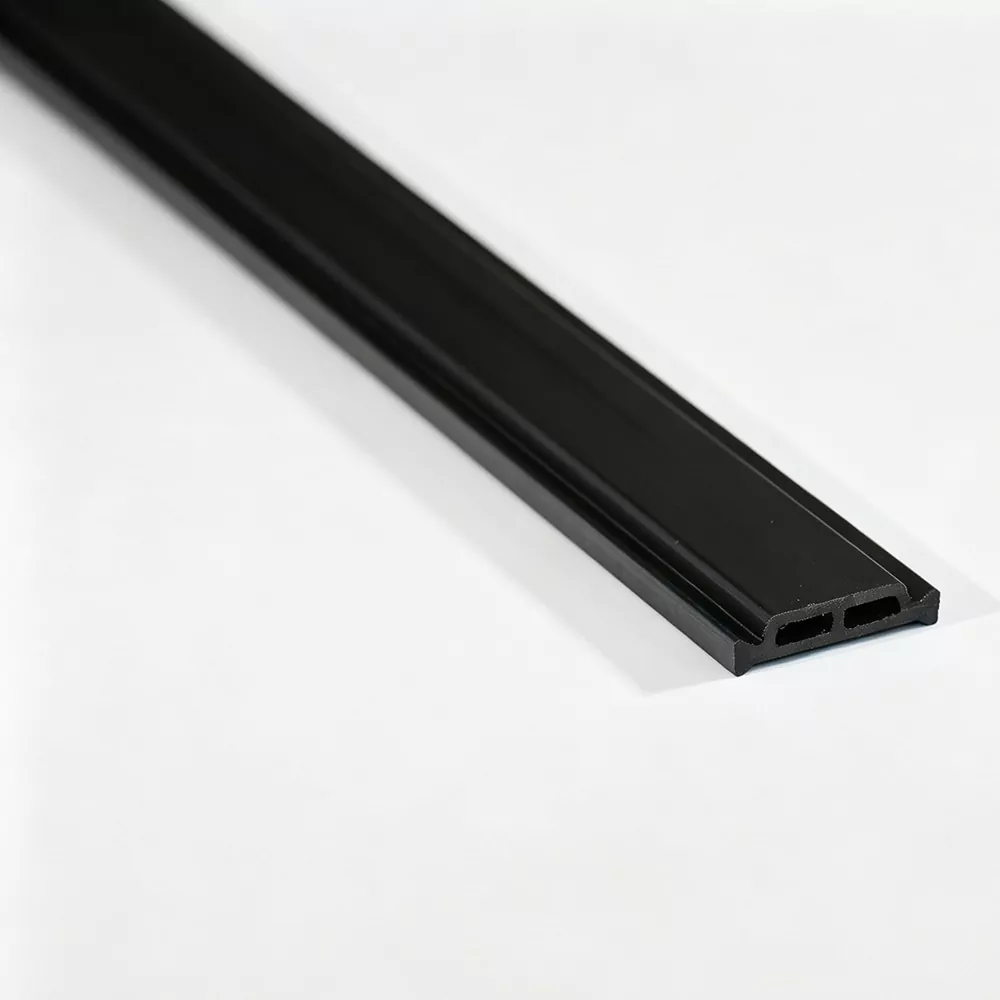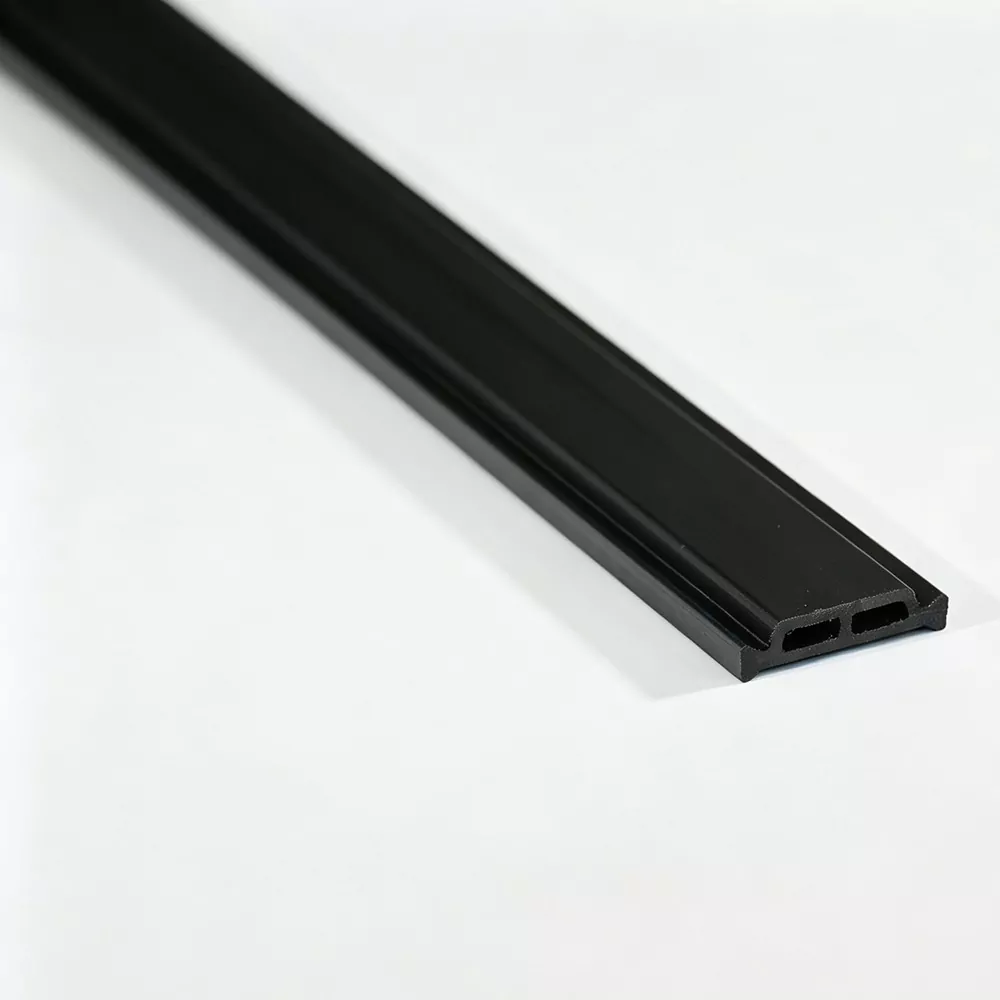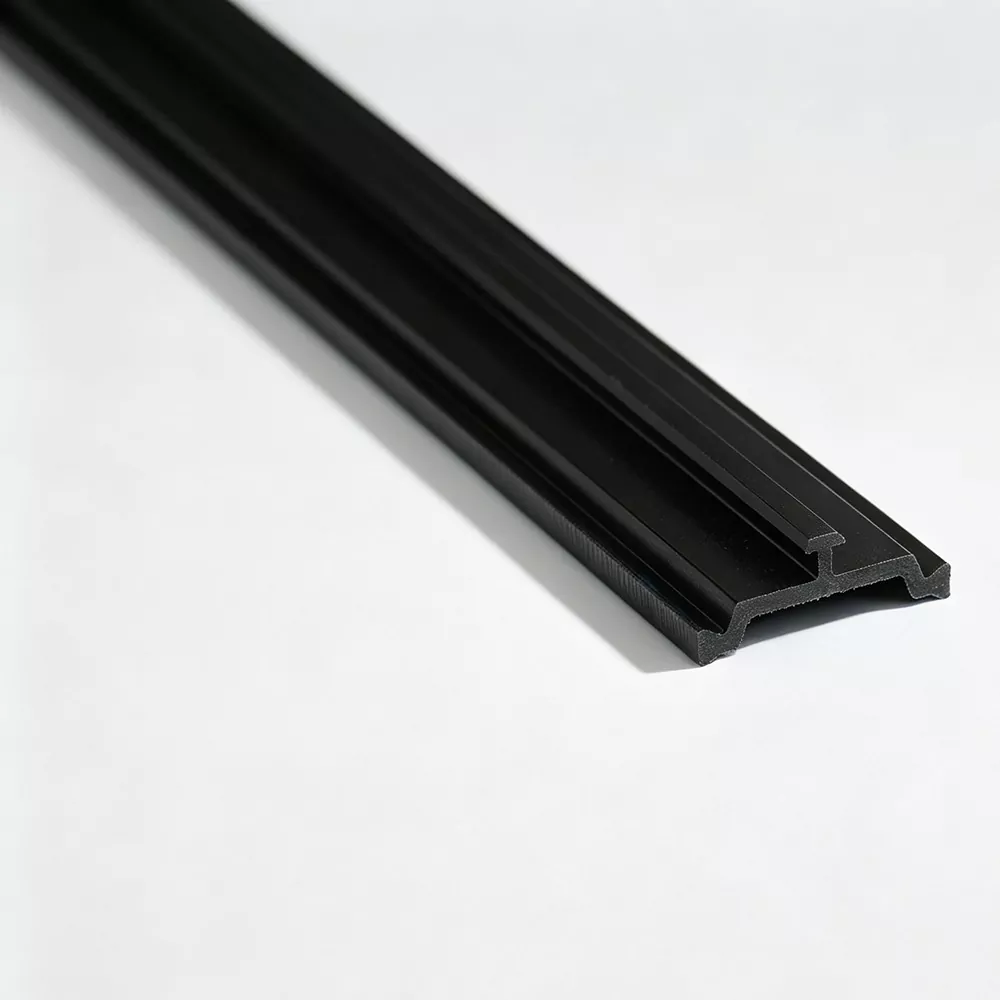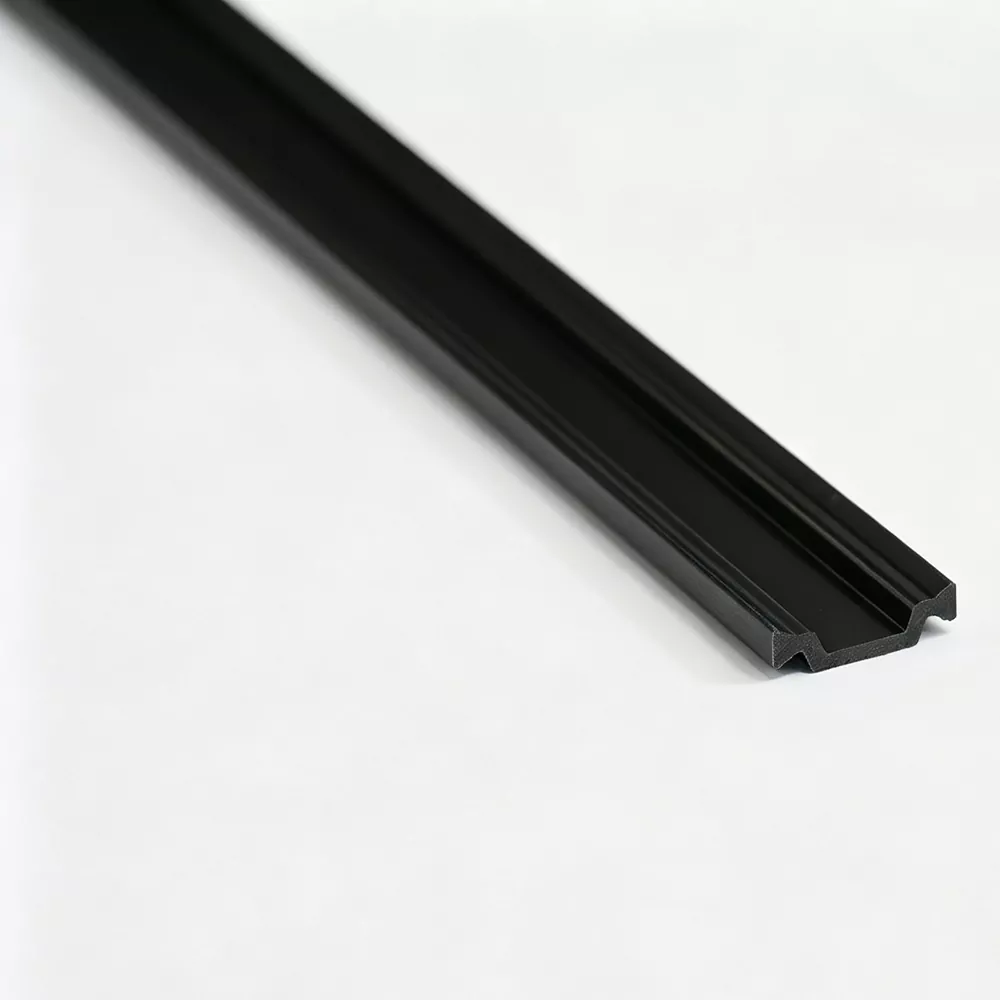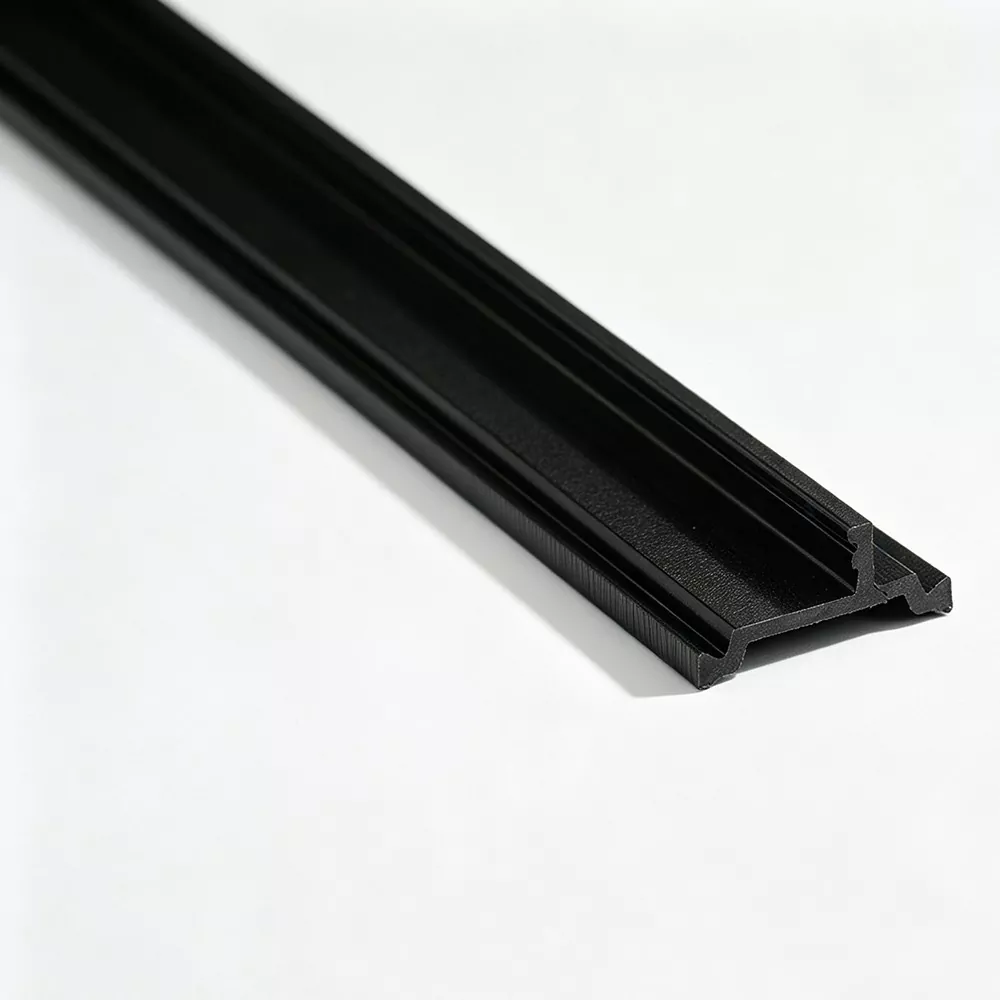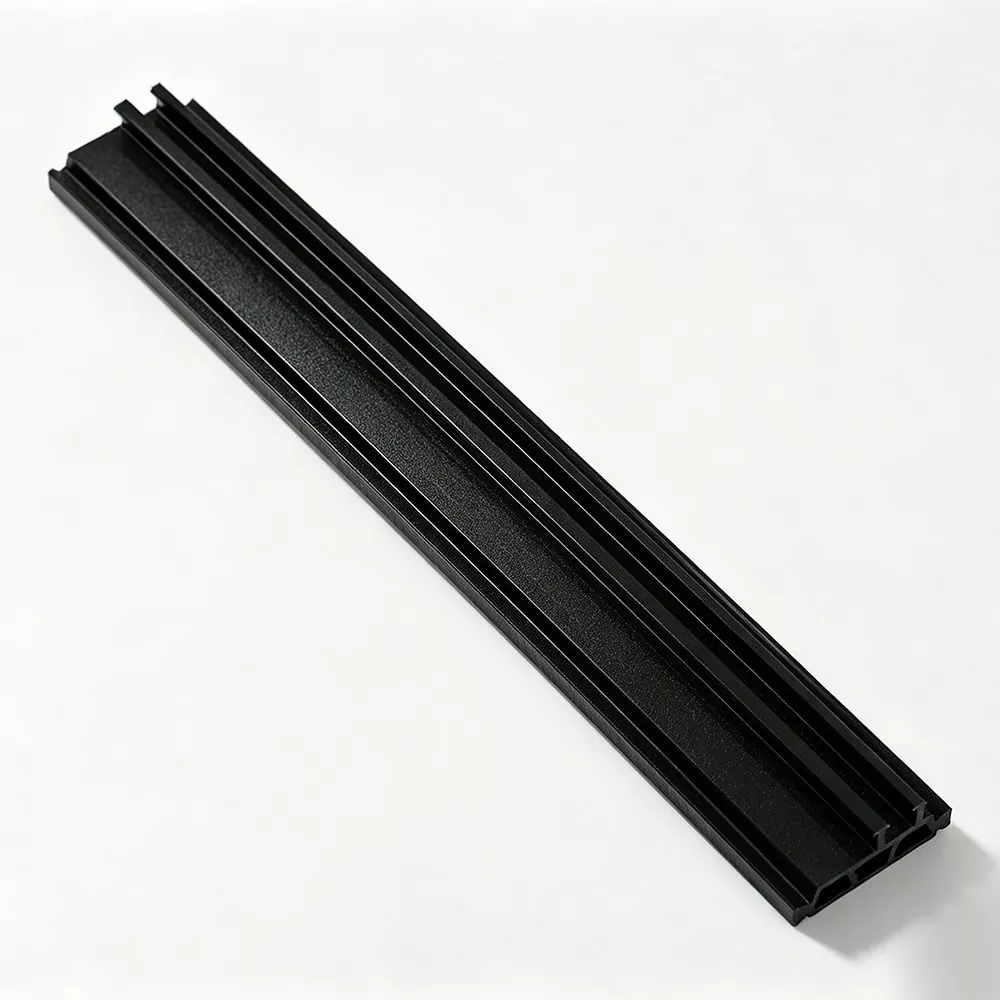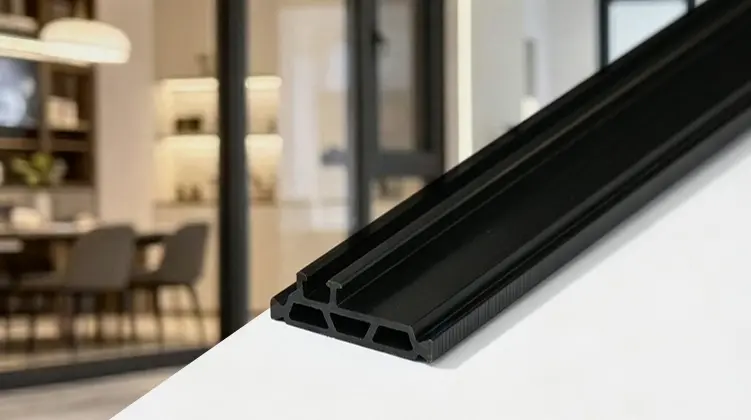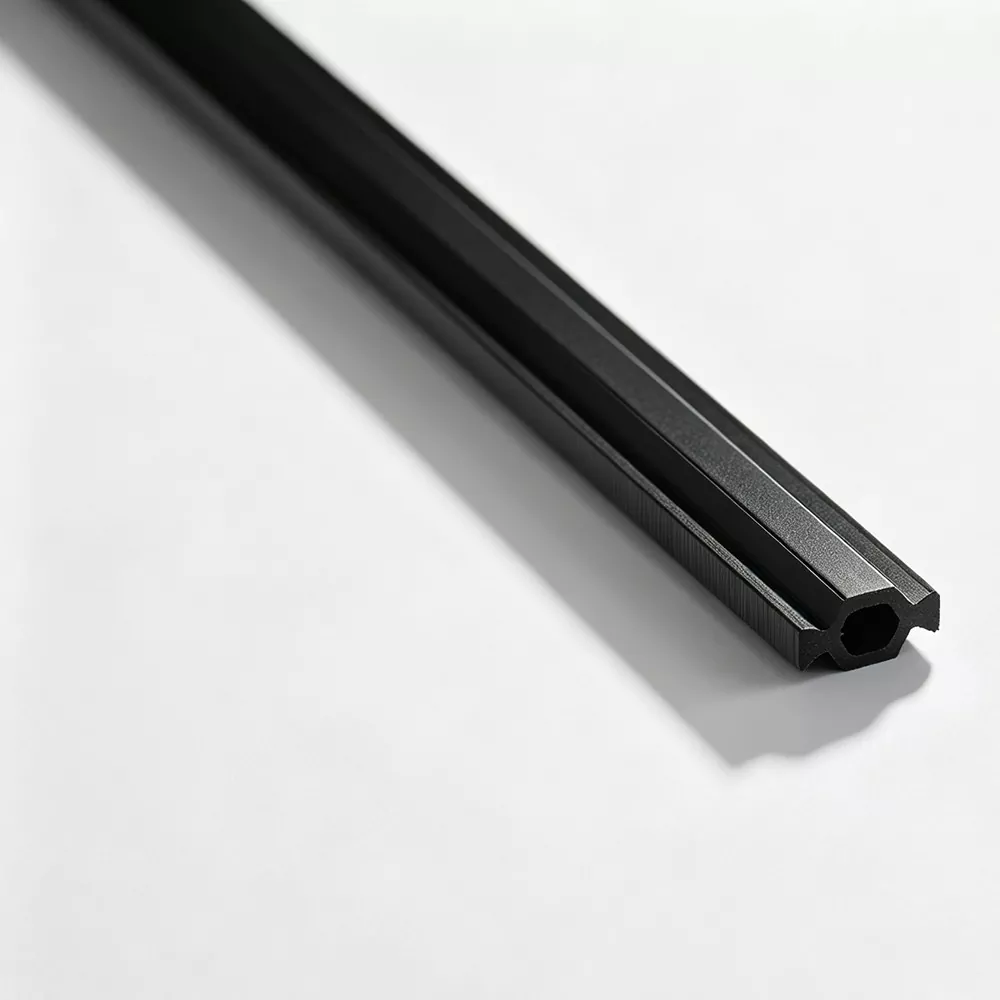
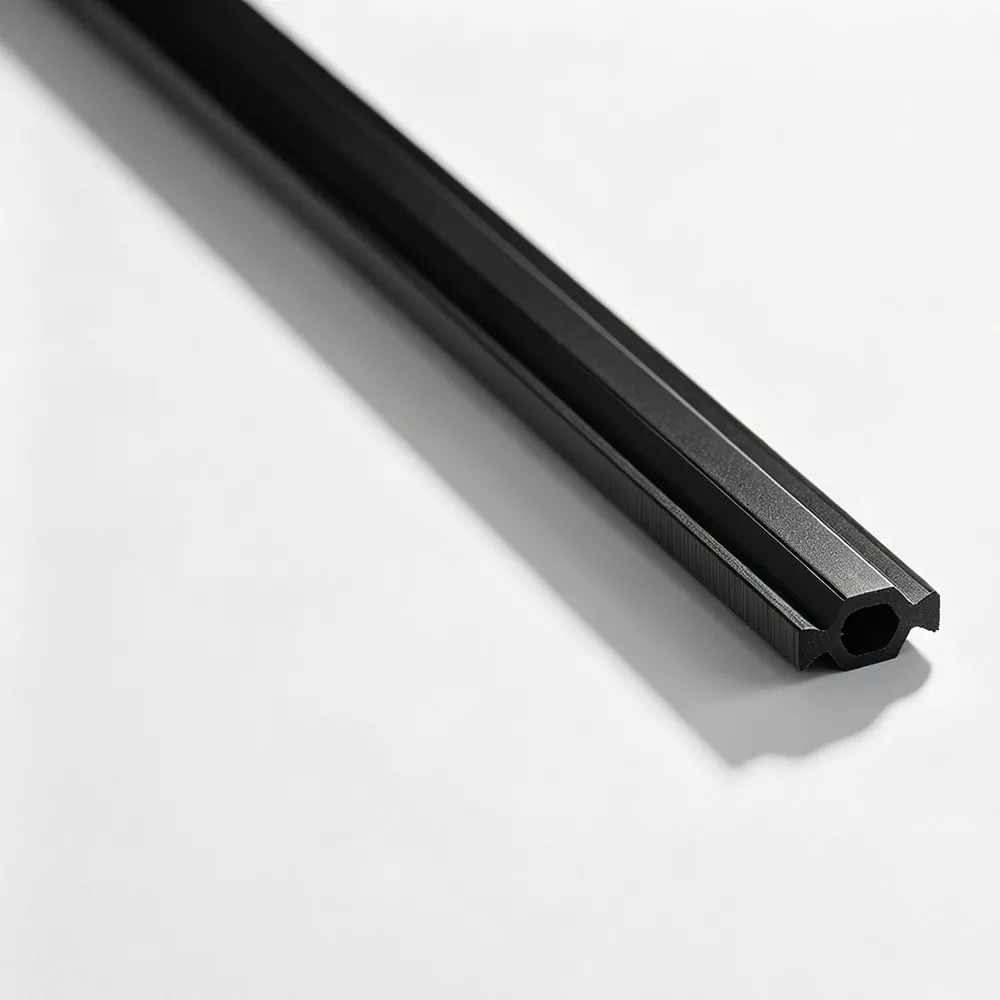
Poliamidowe paski termoizolacyjnesą ważnymi elementami konstrukcyjnymi w systemach okien, drzwi i ścian osłonowych z aluminium przełamanego termicznie. Ich funkcją jest oddzielenie wewnętrznych i zewnętrznych profili aluminiowych przy zachowaniu połączenia mechanicznego wymaganego przez montowany profil. Skład materiału, wzmocnienie włóknem szklanym, geometria przekroju poprzecznego, stabilność wymiarowa i spójność produkcyjna wpływają na ich przydatność do konkretnego wytłaczanego aluminium.
PA66 GF25 jest szeroko stosowany w tych zastosowaniach, ponieważ wzmocnienie włóknem szklanym poprawia sztywność i właściwości strukturalne profilu poliamidowego. Jednak wybór odpowiedniego produktu wymaga czegoś więcej niż tylko określenia gatunku polimeru. Należy również wziąć pod uwagę wymiary wnęki aluminiowej, geometrię blokowania, warunki wstawiania, procesy walcowania, wymagania termiczne i metody kontroli jakości. Zrozumienie tych czynników pomaga producentom okien, firmom zajmującym się wytłaczaniem aluminium i dystrybutorom materiałów budowlanych w określeniu odpowiednich specyfikacji profili i ocenie niestandardowych rozwiązań.
Wybierz temat techniczny poniżej, aby przejść bezpośrednio do odpowiedniej sekcji.
Poliamid jest konstrukcyjnym tworzywem termoplastycznym stosowanym w zastosowaniach wymagających połączenia wytrzymałości mechanicznej, stabilności wymiarowej i izolacji termicznej. W architektonicznych systemach aluminiowych stanowi niemetalowy element oddzielający pomiędzy dwoma sekcjami profili aluminiowych.
W przeciwieństwie do konwencjonalnego połączenia aluminiowego, zespół z przerwami termicznymi wprowadza materiał o niższej przewodności pomiędzy wewnętrzną i zewnętrzną sekcją metalową. Zmienia to ścieżkę wymiany ciepła przez ramę i pomaga zredukować bezpośrednie mostki termiczne.
Poliamid 66, powszechnie określany jako PA66 lub nylon 66, jest polimerem wytwarzanym w reakcji heksametylenodiaminy i kwasu adypinowego. Stosuje się go w elementach konstrukcyjnych, które wymagają sztywności, charakterystyki zużycia i spójności wymiarowej w określonych warunkach pracy.
W zastosowaniach z przegrodą termiczną aluminium PA66 oferuje kilka istotnych właściwości:
Gatunek polimeru wpływa na zachowanie gotowego profilu podczas produkcji, montażu i serwisu. Różne składy materiałów mogą wykazywać różne poziomy sztywności, reakcji na wilgoć, rozszerzalności cieplnej i wytrzymałości mechanicznej.
Z tego względu dobór materiału powinien opierać się na rzeczywistych wymaganiach stawianych systemowi aluminiowemu. Zwykły pasek z tworzywa sztucznego nie jest automatycznie odpowiednim zamiennikiem profilu zaprojektowanego z myślą o konkretnym składzie poliamidu.
PA66 GF25 oznacza poliamid 66 wzmocniony wagowo 25% włóknem szklanym. Ta kombinacja materiałów jest stosowana w profilach z przegrodą termiczną, ponieważ wzmocnienie poprawia sztywność i stabilność strukturalną w porównaniu z niewzmocnionym poliamidem.
W zespole aluminium łamanego termicznie pasek musi robić więcej niż tylko tworzyć barierę pomiędzy metalowymi sekcjami. Musi także utrzymywać stabilne połączenie mechaniczne podczas montażu profili aluminiowych poprzez operacje wstawiania i walcowania.
Włókna szklane pełnią rolę elementów wzmacniających w osnowie polimerowej. Ich obecność zmienia właściwości mechaniczne materiału i może poprawić sztywność, stabilność wymiarową i odporność na odkształcenia w odpowiednich warunkach obciążenia.
W przypadku profili z przegrodą termiczną wzmocnienie pomaga spełnić kilka praktycznych wymagań:
Wzmocnienie włóknem szklanym zwiększa sztywność materiału, spełniając wymagania konstrukcyjne montowanego profilu aluminiowego.
Wzmocniony materiał pomaga zachować geometrię przekroju poprzecznego podczas obróbki i serwisowania profili.
Charakterystyka materiału wspiera interakcję blokującą pomiędzy sekcją poliamidową a wnęką aluminiową.
Kontrolowane przetwarzanie pomaga rozprowadzić zbrojenie w profilu i zachować spójne wymiary produktu.
Orientacja włókien szklanych jest ważnym czynnikiem w produkcji wzmocnionych profili poliamidowych. Podczas wytłaczania przepływ stopionego materiału wpływa na rozkład i orientację włókien w gotowym przekroju.
Różne orientacje włókien mogą wpływać na wytrzymałość wzdłużną i odporność na ścinanie poprzeczne. Dlatego też należy zarządzać warunkami wytłaczania zgodnie z geometrią profilu i wymaganymi właściwościami mechanicznymi.
Chociaż oznaczenie GF25 określa konkretną proporcję zbrojenia, nie określa ono niezależnie wszystkich właściwości użytkowych gotowego profilu. Jakość żywicy, stan wilgoci, rozkład włókien szklanych, parametry wytłaczania, chłodzenie i kontrola wymiarowa również wpływają na produkt końcowy.
Oceniając wzmocnioną taśmę poliamidową, zespoły techniczne powinny zapoznać się ze specyfikacją materiału wraz z odpowiednimi wynikami testów i zamierzoną konstrukcją profilu aluminiowego.
Aluminium jest szeroko stosowane w ramach architektonicznych ze względu na jego wytrzymałość, odporność na korozję, odkształcalność i elastyczność projektowania. Jednak aluminium ma również stosunkowo wysoką przewodność cieplną. Kiedy wewnętrzne i zewnętrzne sekcje aluminiowe są ze sobą połączone w sposób ciągły, ciepło może przepływać przez metalową ramę.
Przekładka termiczna wprowadza pomiędzy te sekcje materiał o niższej przewodności, przerywając bezpośrednią ścieżkę wymiany ciepła metalu.
Mostki termiczne powstają, gdy ciepło przemieszcza się przez element budynku ścieżką, która przewodzi łatwiej niż otaczające go materiały. W aluminiowej ramie okiennej nieprzerwane metalowe połączenie może stworzyć taką ścieżkę między środowiskiem wewnętrznym i zewnętrznym.
Oddzielając sekcje aluminiowe, przekładka termiczna zmienia charakterystykę wymiany ciepła ramy. Może to przyczynić się do poprawy właściwości izolacyjnych i pomóc w zmniejszeniu niepożądanego przenikania ciepła przez zespół okna lub drzwi.
Sekcja poliamidowa jest umieszczona pomiędzy dwoma profilami aluminiowymi. Każda strona łączy się z odpowiednią aluminiową wnęką poprzez zaprojektowaną konstrukcję blokującą.
Zmontowany system łączy w sobie trzy ważne funkcje:
Szerokość przekładki termicznej wpływa na geometrię strefy separacji. Szersza separacja może mieć wpływ na ogólną charakterystykę wymiany ciepła przez ramę, ale wynik zależy również od kompletnej konstrukcji profilu i otaczających go komponentów.
Inżynierowie powinni zatem rozważyć szerokość listwy jako część systemu aluminiowego, a nie traktować ją jako niezależną specyfikację izolacji.
Wydajność mechaniczna jest niezbędna, ponieważ profil przekładki termicznej stanowi część zmontowanej konstrukcji aluminiowej. Musi pozostać bezpiecznie zamocowany w wytłoczce i zachować zamierzony kształt w mechanicznych warunkach produkcji i obsługi.
Wytrzymałość na rozciąganie wzdłużne opisuje odporność materiału na obciążenia rozciągające na całej długości profilu. Właściwość ta jest istotna przy ocenie zachowania strukturalnego ciągłych kształtowników poliamidowych.
Wzmocnienie włóknem szklanym i orientacja włókien mogą wpływać na tę charakterystykę. Wyniki badań należy interpretować zgodnie z określonym gatunkiem materiału, przygotowaniem próbki i metodą badania.
Wytrzymałość na ścinanie poprzeczne jest szczególnie istotna w przypadku interakcji pomiędzy taśmą poliamidową a profilem aluminiowym. Zmontowany segment musi wytrzymać siły działające na połączenie z przekładką termiczną.
Na wytrzymałość na ścinanie może wpływać geometria blokowania, głębokość zazębienia, wymiary profilu, rozkład zbrojenia i warunki montażu.
Badanie twardości Shore'a dostarcza informacji na temat odporności materiału na wgniecenia w ramach określonej metody badawczej. Chociaż twardość może pomóc w scharakteryzowaniu polimeru, nie należy jej stosować jako substytutu testów rozciągania lub ścinania.
Na sztywność wpływa również skład materiału i geometria gotowego przekroju. Profil o złożonym przekroju może zachowywać się inaczej niż prosty profil płaski wykonany z tego samego polimeru.
Rozszerzalność cieplna, absorpcja wilgoci i zmiany temperatury mogą wpływać na wymiary materiałów poliamidowych. Czynniki te należy uwzględnić przy dopasowywaniu listwy do wnęk aluminiowych i ustalaniu tolerancji montażowych.
| Nieruchomość | Co opisuje | Dlaczego to ma znaczenie |
|---|---|---|
| Wytrzymałość na rozciąganie wzdłużne | Wytrzymałość na obciążenie rozciągające wzdłuż profilu. | Pomaga ocenić wytrzymałość materiału w kierunku wytłaczania. |
| Wytrzymałość na ścinanie poprzeczne | Wytrzymałość na siły działające w poprzek połączenia profili. | Dotyczy mechanicznego sprzęgania w zespołach aluminiowych. |
| Twardość Shore'a | Odporność na wgniecenia w ramach określonej metody. | Pomaga scharakteryzować materiał polimerowy. |
| Rozszerzanie liniowe | Zmiana wymiarów związana ze zmianami temperatury. | Ważne dla dopasowania wymiarowego i warunków termicznych. |
| Odporność na wodę | Zachowanie materiału w określonych warunkach narażenia na wodę. | Dotyczy oceny wymiarowej i materiałowej. |
Geometria przekroju poprzecznego jest jednym z najważniejszych czynników przy wyborze profilu przekładki termicznej. Pasek musi odpowiadać kształtowi wgłębienia profilu aluminiowego i zapewniać prawidłowe połączenie po procesie montażu.
Nawet jeśli dwa produkty wykorzystują ten sam materiał PA66 GF25, różnice w ich strukturze przekroju poprzecznego mogą sprawić, że będą nieodpowiednie dla tego samego profilu aluminiowego.
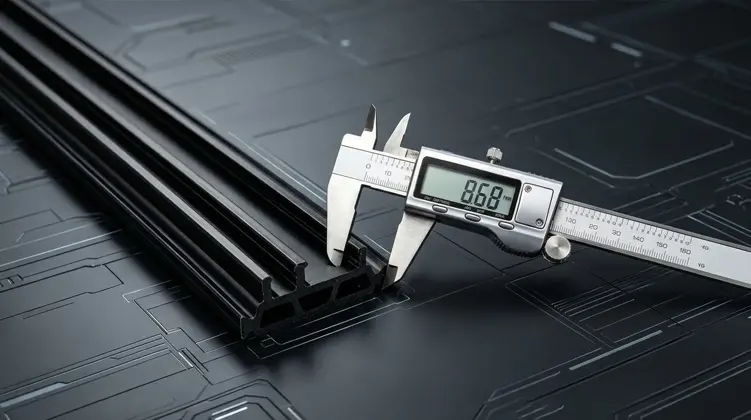
Szerokość i grubość wpływają na fizyczne dopasowanie paska w aluminiowej wnęce. Nieprawidłowe wymiary mogą powodować trudności w wkładaniu, luźne połączenie lub problemy podczas toczenia.
Pomiary te należy oceniać wraz z pełnym rysunkiem profilu. Same wymiary nominalne mogą nie w pełni opisywać funkcjonalne dopasowanie sekcji blokującej.
W niektórych konstrukcjach profili zastosowano konstrukcję główki i trzpienia w celu umieszczenia paska poliamidowego w odpowiednim aluminiowym rowku. Kształt główki, szerokość mostka i powierzchnie blokujące określają sposób sprzęgania obu elementów.
Inne projekty wykorzystują struktury proste lub schodkowe, które odpowiadają różnym konfiguracjom wnęk.
Niektóre konstrukcje z przekładką termiczną zawierają zębate lub teksturowane powierzchnie sprzęgające. Struktury te opracowano wokół aluminiowej kieszeni i procesu walcowania, aby wspierać mechaniczne blokowanie.
Geometria musi być dopasowana do odpowiedniego projektu wytłaczania. Profil radełkowany nie jest automatycznie wymienny z profilem gładkim o podobnych wymiarach.
| Funkcja projektowa | Funkcja podstawowa | Dopasowanie wymagań |
|---|---|---|
| Typ I | Prosta konstrukcja profilu. | Odpowiednie proste rowki aluminiowe. |
| Typ C | Konfiguracja przekroju zakrzywionego lub schodkowego. | Dopasowany kształt wgłębienia i wymiary blokowania. |
| Typ T | Pozycjonowanie i zaangażowanie główki i mostka. | Rowek aluminiowy przeznaczony do geometrii w kształcie litery T. |
| Specjalny kształt | Niestandardowa integracja sekcji. | Rysunki klienta i specyficzna geometria wytłaczania. |
Różne systemy wytłaczania aluminium wykorzystują różne struktury wnęk. Odpowiedni profil poliamidowy musi pasować do tych struktur, aby zapewnić prawidłowe wkładanie, pozycjonowanie i mechaniczne połączenie.
Profile typu I mają stosunkowo prostą strukturę przekroju poprzecznego. Stosowane są z profilami aluminiowymi zaprojektowanymi z odpowiednimi prostymi rowkami z przekładką termiczną.
W zależności od profilu wymagany profil może różnić się szerokością, grubością i wymiarami połączenia. Dokładny pomiar jest ważny, ponieważ niewielkie różnice wymiarowe mogą mieć wpływ na proces montażu.
Profile typu C przeznaczone są do profili aluminiowych z dopasowanymi wnękami zakrzywionymi lub schodkowymi. Ich kształt przekroju poprzecznego odpowiada szczególnej konstrukcji blokującej profila.
Wybierając przekrój typu C, inżynierowie powinni sprawdzić geometrię wnęki, powierzchnie łączące i wymiary, a nie polegać wyłącznie na nazwie profilu.
Sekcje typu T wykorzystują zdefiniowaną strukturę główki i trzpienia. Głowica zapewnia wymaganą geometrię pozycjonowania, natomiast trzpień łączy dwie strony zespołu przekładki termicznej.
Profil należy opracować zgodnie z odpowiednim rowkiem aluminiowym, tak aby główka i trzonek prawidłowo zazębiły się podczas montażu.
W niektórych systemach aluminiowych stosowane są niestandardowe wnęki, których nie można dopasować do konwencjonalnych kształtów profili. Profile o specjalnych kształtach można opracowywać zgodnie z rysunkami technicznymi lub odniesieniami do profili fizycznych.
Dostosowanie może obejmować przekrój poprzeczny, szerokość, grubość, elementy blokujące, kolor i długość cięcia. Projekt należy sprawdzić pod kątem zamierzonego procesu wkładania i walcowania.
Zgodność wymiarowa jest niezbędna w przypadku integracji profilu poliamidowego z profilem aluminiowym. Pasek musi pasować do zaprojektowanej wnęki i utrzymywać odpowiednie połączenie przez cały proces montażu.
| Parametr profilu aluminiowego | Powiązana specyfikacja poliamidu | Cel techniczny |
|---|---|---|
| Szerokość wnęki | Szerokość paska | Zapewnia odpowiednie dopasowanie wymiarowe. |
| Głębokość jamy | Wysokość profilu | Wspiera prawidłowe pozycjonowanie i zaangażowanie. |
| Geometria rowka | Sekcja blokująca | Pasuje do mechanicznej struktury połączenia. |
| Przestrzeń przerwy termicznej | Grubość paska | Definiuje geometrię separacji. |
| Metoda montażu | Tolerancja profilu i kształt | Obsługuje kompatybilność z wstawianiem i toczeniem. |
| Wymagana długość profilu | Zasilanie proste lub zwinięte | Spełnia wymagania produkcyjne i obsługi. |
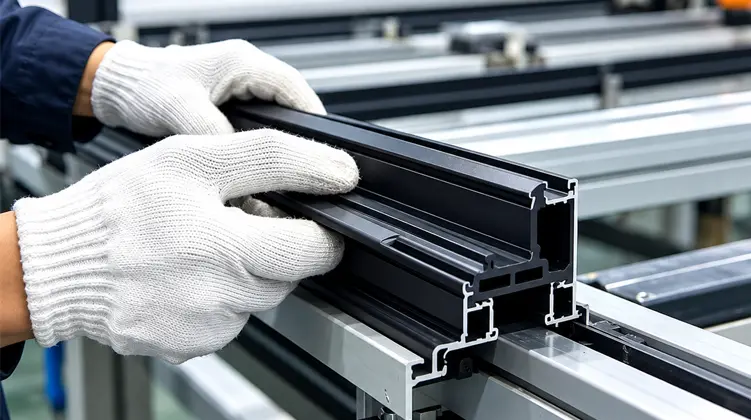
Profil poliamidowy należy wprowadzić do wnęki aluminiowej zgodnie z zamierzoną procedurą montażu. Nadmierna interferencja wymiarowa może powodować trudności w montażu, natomiast niewystarczające połączenie może mieć wpływ na połączenie po walcowaniu.
Na zachowanie podczas wsuwania może mieć również wpływ stan powierzchni, tolerancje wytłaczania, prostość profilu i stan sprzętu montażowego.
Podczas walcowania profil aluminiowy jest formowany mechanicznie wokół sekcji przekładki termicznej w celu utworzenia ostatecznego połączenia. Geometria poliamidu musi odpowiadać wymaganym warunkom toczenia i strukturze blokującej.
Pękanie, niepełne połączenie lub niewystarczająca wytrzymałość na ścinanie mogą wskazywać na niedopasowanie materiału, konstrukcji profilu, wymiarów lub parametrów montażu. Problemy takie należy oceniać systematycznie, a nie przypisywać je jednemu czynnikowi bez kontroli.
Pomiary przekroju poprzecznego należy sprawdzić z uzgodnionym rysunkiem produktu. Odpowiednie wymiary obejmują całkowitą szerokość, wysokość, grubość, szczegóły blokowania i inne powierzchnie funkcjonalne.
W przypadku profili niestandardowych tolerancje wymiarowe należy ustalić na etapie projektowania, aby zarówno taśma poliamidowa, jak i wytłoczka aluminiowa mogły zostać ocenione pod kątem tych samych wymagań technicznych.
Spójność produkcji jest kluczowa, ponieważ gotowy profil musi zachować określone właściwości materiałowe i wymiary przekroju poprzecznego. Proces obejmuje kilka połączonych etapów, od przygotowania surowca po wytłaczanie, chłodzenie, kształtowanie i końcowe cięcie.
Żywicę PA66 i włókno szklane przygotowuje się zgodnie z wymaganym składem materiału. Przychodzące partie materiału są sprawdzane pod kątem odpowiednich właściwości, w tym wskaźnika płynięcia, zawartości włókna szklanego i wilgoci.
Kontrola wilgoci jest szczególnie ważna podczas przetwarzania poliamidu. Kondycjonowanie i przygotowanie materiału powinno być zgodne z wymaganiami wybranej żywicy i procesu wytłaczania.
Składniki polimerowe i wzmacniające przygotowywane są do kontrolowanej obróbki. Jednolite podawanie materiału pomaga zachować konsystencję podczas wytłaczania.
W przypadku materiałów wzmocnionych metoda przetwarzania powinna uwzględniać wpływ warunków wytłaczania na rozkład i orientację włókien szklanych.
Wytłaczanie służy do wytwarzania ciągłych profili poliamidowych o wymaganym kształcie przekroju poprzecznego. Równoległe linie do wytłaczania dwuślimakowego mogą wspierać kontrolowane przetwarzanie wzmocnionych materiałów polimerowych.
Do ważnych parametrów procesu należą:
Po wytłoczeniu profil przechodzi przez urządzenia chłodzące i kształtujące w celu ustabilizowania jego wymiarów przekroju poprzecznego. Warunki chłodzenia i kalibracja są ważne dla utrzymania wymaganej geometrii.
Nierówne chłodzenie lub niestabilne warunki ciągnięcia mogą przyczyniać się do różnic wymiarowych. Monitorowanie procesu pomaga zachować spójność podczas ciągłej produkcji.
Gotowe profile mogą być dostarczane w postaci standardowych prostych pasków lub obrabiane na określone długości. W zależności od wymagań produktu dodatkowe operacje mogą obejmować fazowanie końcówek i kodowanie laserowe.
Końcowa obróbka powinna zachować geometrię profilu i stan powierzchni wymagany dla zamierzonego montażu aluminium.
Każdy etap składa się na gotowy profil. Stabilny proces produkcyjny powinien łączyć odpowiednią kontrolę surowców, zarządzanie parametrami wytłaczania, chłodzenie, pomiar wymiarów i kontrolę gotowego produktu.
Kontrola jakości powinna obejmować zarówno właściwości materiału, jak i wymiary gotowego profilu. Opieranie się wyłącznie na oględzinach może nie pozwolić na wykrycie różnic w działaniu mechanicznym, reakcji na wilgoć lub zachowaniu pod wpływem starzenia termicznego.
Kontrola surowców pomaga ustalić, czy przychodzące partie spełniają wymagane warunki przetwarzania i formułowania. Odpowiednie kontrole mogą obejmować wskaźnik szybkości płynięcia, zawartość włókna szklanego i poziom wilgoci.
Wymiary przekroju i stan powierzchni należy sprawdzać w trakcie produkcji w określonych odstępach czasu. Rejestrowanie odpowiednich parametrów procesu i wyników kontroli ułatwia śledzenie produkcji i pomaga zidentyfikować odchylenia wymiarowe.
W zależności od mających zastosowanie wymagań ocena laboratoryjna może obejmować kilka charakterystyk materiałowych i użytkowych.
| Przedmiot testowy | Fokus na ocenę | Znaczenie techniczne |
|---|---|---|
| Gęstość | Gęstość materiału w ramach określonej metody badawczej. | Obsługuje charakterystykę materiału. |
| Twardość Shore'a | Odporność na wgniecenia. | Pomaga scharakteryzować twardość materiału. |
| Wytrzymałość na rozciąganie wzdłużne | Zachowanie przy rozciąganiu wzdłuż kierunku profilu. | Ocenia wzdłużne właściwości mechaniczne. |
| Wytrzymałość na rozciąganie poprzeczne | Zachowanie przy rozciąganiu w kierunku profilu. | Zawiera dodatkowe informacje na temat zachowania wzmocnionego materiału. |
| Odporność na wodę | Reakcja materiału na określone narażenie na wodę. | Obsługuje ocenę związaną z wilgocią. |
| Starzenie termiczne | Zmiany właściwości po kontrolowanej ekspozycji termicznej. | Pomaga ocenić zachowanie materiału w podwyższonych temperaturach. |
| Rozszerzanie liniowe | Zmiana wymiarów pod wpływem temperatury. | Dotyczy termicznej stabilności wymiarowej. |
Przed wysyłką gotowe profile należy sprawdzić pod kątem wyglądu i wymiarów. Kontrola powinna odpowiadać potwierdzonej specyfikacji produktu i ustalonym wymaganiom.
Zapisy inspekcji pomagają powiązać gotowe towary z referencjami produktów i informacjami o produkcji. Raport z inspekcji w języku angielskim może również wspierać komunikację między producentami, dystrybutorami i klientami międzynarodowymi.
W przypadku producentów profili aluminiowych nawet niewielkie różnice wymiarowe mogą mieć wpływ na warunki wstawiania i walcowania. Konsekwentna kontrola pozwala wykryć odchylenia, zanim profil dotrze do etapu montażu.
Ocena jakości powinna zatem obejmować przychodzący materiał, produkcję w trakcie procesu, badania laboratoryjne, tam gdzie ma to zastosowanie, oraz kontrolę gotowego produktu, a nie polegać na pojedynczej końcowej inspekcji wizualnej.
Profile z przekładką termiczną stosowane są w architektonicznych systemach aluminiowych, gdzie konieczne jest oddzielenie wewnętrznych i zewnętrznych sekcji metalowych przy jednoczesnym zachowaniu połączenia mechanicznego. Ich zastosowanie zależy od projektu systemu aluminiowego, wymagań konstrukcyjnych i określonych parametrów cieplnych.
Termicznie dzielone aluminiowe ramy okienne i skrzydła wykorzystują sekcje poliamidowe do oddzielenia wewnętrznych i zewnętrznych elementów aluminiowych.
Listwa musi być dopasowana do geometrii profili ramy i skrzydła, uwzględniając wymagane wymiary wnęki i powierzchnie ryglujące. Jego materiał i przekrój powinny także odpowiadać zamierzonemu sposobowi montażu.
W systemach drzwiowych stosuje się profile z przekładką termiczną, które tworzą separację w ramach aluminiowych konstrukcji ramy i skrzydła. Połączenie musi pozostać stabilne mechanicznie, uwzględniając wymiary i konfigurację profilu drzwiowego.
Przy wyborze należy wziąć pod uwagę kształt wnęki profilu drzwiowego, zazębienie listew i odpowiednie wymagania konstrukcyjne.
W ścianach osłonowych profile przekładki termicznej można stosować w słupach, ryglach i innych izolowanych termicznie sekcjach aluminiowych.
Systemy te mogą mieć różne wymagania dotyczące przekroju poprzecznego w zależności od projektu ściany osłonowej. Dlatego profil poliamidowy powinien być dobrany do konkretnego profilu, a nie dobierany wyłącznie na podstawie ogólnej nazwy zastosowania.
W niektórych systemach architektonicznych stosowane są niestandardowe wnęki aluminiowe, specjalne konstrukcje zamykające lub nietypowe wymiary przegród termicznych. Można opracować niestandardowe sekcje poliamidowe, aby odpowiadały tym projektom.
Oddzielne sekcje aluminiowe wewnętrzne i zewnętrzne w zespołach okiennych z izolacją termiczną.
Zapewniają element separacji termicznej w aluminiowych konstrukcjach profili drzwiowych.
Podparcie izolowanych termicznie konstrukcyjnych profili aluminiowych w systemach elewacyjnych.
Dopasuj niestandardowe wnęki i niestandardowe wymagania dotyczące wytłaczania.
We wszystkich tych zastosowaniach najważniejsze czynniki wyboru pozostają takie same: specyfikacja materiału, geometria przekroju poprzecznego, połączenie mechaniczne, dokładność wymiarowa i kompatybilność z kompletnym systemem profili aluminiowych.
Standardowe sekcje przekładki termicznej obejmują wiele popularnych projektów profili aluminiowych. Jednakże różni producenci profili mogą stosować różne wymiary wnęki, geometrię blokowania i warunki montażu. Sekcja dostosowana może spełnić te niestandardowe wymagania.
Rysunek profilu aluminiowego dostarcza niezbędnych informacji na temat wnęki, wymiarów i konstrukcji blokującej. Inżynierowie mogą wykorzystać te informacje do oceny wymaganego przekroju poliamidu i zidentyfikowania potencjalnych konfliktów wymiarowych.
Fizyczny profil aluminiowy może dostarczyć dodatkowych informacji, gdy rysunki są niekompletne lub gdy należy zweryfikować rzeczywiste wymiary wytłoczki.
Ocena powinna koncentrować się na szerokości i głębokości wgłębienia, geometrii rowka, powierzchniach blokujących oraz zamierzonych warunkach wstawiania i toczenia.
Ustrukturyzowany proces rozwoju pomaga połączyć projekt wytłaczanego aluminium z gotowym profilem poliamidowym. Każdy etap należy sprawdzić przed przejściem do następnego etapu produkcji.
Rysunek wytłoczki aluminiowej lub profil fizyczny, wymagane wymiary, konstrukcja zamykająca, specyfikacja materiału, kolor i metoda montażu stanowią praktyczny punkt wyjścia do oceny technicznej.
Wybór odpowiedniego profilu wymaga koordynacji wymagań materiałowych i projektu wytłaczanego aluminium. Produkt spełniający wymaganą kategorię materiałową może być nadal nieodpowiedni, jeśli jego wymiary lub konstrukcja połączenia nie odpowiadają zamierzonemu montażowi.
Zacznij od zamierzonego okna, drzwi, ściany osłonowej lub systemu profili architektonicznych. Zidentyfikuj konkretny profil aluminiowy i określ, czy przekładka termiczna jest instalowana w wnęce prostej, zakrzywionej, schodkowej czy o specjalnym kształcie.
Określ, czy aplikacja wymaga PA66, czy wzmocnionego PA66 GF25. Zamiast zakładać, że wszystkie receptury poliamidowe mają identyczne właściwości, należy przejrzeć odpowiednie wymagania mechaniczne i materiałowe.
Sprawdź szerokość wnęki, głębokość, grubość paska, geometrię blokowania i inne wymiary funkcjonalne. Potwierdź odpowiednie tolerancje i ich związek z profilem aluminiowym.
Ocenić wytrzymałość na rozciąganie wzdłużne, wytrzymałość na ścinanie poprzeczne, twardość i inne odpowiednie właściwości mechaniczne. Wymagane wartości powinny opierać się na zamierzonym systemie i odpowiednich specyfikacjach technicznych.
Należy wziąć pod uwagę wymagania dotyczące wstawiania, walcowania, chłodzenia i obsługi profili. Pasek musi odpowiadać rzeczywistemu procesowi produkcyjnemu, a nie tylko wymiarom nominalnym pokazanym na rysunku.
Potwierdź, które badania wymiarowe i laboratoryjne są istotne dla produktu. Częstotliwość kontroli, metody badań, dokumentacja i kryteria akceptacji powinny zostać ustalone zgodnie z uzgodnioną specyfikacją.
| Kategoria wyboru | Informacje do potwierdzenia |
|---|---|
| Tworzywo | PA66 lub PA66 GF25 i obowiązujące wymagania materiałowe. |
| Typ profilu | Typ I, typ C, typ T lub niestandardowy przekrój poprzeczny. |
| Wymiary | Szerokość, grubość, wysokość, głębokość wnęki i tolerancje. |
| Właściwości mechaniczne | Wytrzymałość na rozciąganie, odporność na ścinanie i wymagania dotyczące twardości. |
| Właściwości termiczne | Wymagania dotyczące przewodności cieplnej i zachowania wymiarowego. |
| Metoda montażu | Warunki wstawiania, walcowania i mechanicznego sprzęgania. |
| Powierzchnia i kolor | Wygląd, kolor i wszelkie specjalne wymagania dotyczące wykończenia. |
| Formularz dostawy | Paski proste, profile zwinięte lub o określonej długości cięcia. |
| Dokumenty jakości | Zapisy wymiarowe, wyniki inspekcji i obowiązujące raporty z testów. |
Długość profilu i opakowanie powinny również odpowiadać ustaleniom produkcyjnym klienta. Standardowe proste paski mogą być dostarczane po 6 metrów na sztukę, natomiast odpowiednie profile w zwojach mogą być dostarczane po 500 metrów na rolkę.
Odpowiednia forma dostawy zależy od geometrii profilu, wymagań dotyczących obsługi, warunków przechowywania i późniejszego procesu montażu. Specjalne długości cięcia i sposoby pakowania można potwierdzić w zależności od konfiguracji produktu.
Dla producentów oceniającychPoliamidowe paski termoizolacyjnepełna specyfikacja techniczna jest bardziej użyteczna niż wybieranie produktu wyłącznie na podstawie jego szerokości nominalnej lub nazwy materiału. Dopasowanie rzeczywistej wnęki aluminiowej, wymagań dotyczących zbrojenia i procesu montażu zapewnia bardziej niezawodną podstawę do wyboru produktu.
Poznaj odpowiedzi na często zadawane pytania dotyczące materiałów poliamidowych, PA66 GF25, konstrukcji profili, produkcji i kompatybilności systemów aluminiowych.
Są to inżynieryjne profile polimerowe instalowane pomiędzy oddzielnymi sekcjami aluminiowymi w celu zapewnienia separacji termicznej w systemach okien, drzwi i ścian osłonowych z przebiciem termicznym. Utrzymują także mechaniczne połączenie pomiędzy elementami aluminiowymi.
PA66 GF25 to poliamid 66 wzmocniony wagowo 25% włóknem szklanym. Wzmocnienie poprawia sztywność i stabilność wymiarową oraz spełnia wymagania mechaniczne montażu profili aluminiowych.
Włókno szklane zwiększa sztywność i właściwości strukturalne materiału poliamidowego. Jego rozmieszczenie i orientacja podczas wytłaczania może wpływać na wytrzymałość wzdłużną i odporność na ścinanie poprzeczne.
Profile typu I mają prostą sekcję pasującą do prostych rowków aluminiowych. Profile typu C odpowiadają zakrzywionym lub schodkowym wnękom, podczas gdy profile typu T wykorzystują konstrukcję główki i trzpienia. Właściwy typ zależy od rzeczywistej geometrii wytłaczanego aluminium.
Oddzielają wewnętrzne i zewnętrzne sekcje aluminiowe materiałem, który ma niższą przewodność cieplną niż aluminium. Przerywa to bezpośrednią ścieżkę wymiany ciepła metalu i zmienia właściwości termiczne zmontowanej ramy.
Nie automatycznie. Ich właściwości mechaniczne różnią się, ponieważ wzmocnienie włóknem szklanym zmienia sztywność materiału i zachowanie wymiarowe. Wybór powinien być zgodny z projektem systemu aluminiowego i wymaganą specyfikacją materiału.
Ważne wymiary obejmują szerokość, wysokość, grubość, głębokość wnęki i geometrię blokowania. Aby potwierdzić wymagane tolerancje przekroju i wymiarów, należy zastosować rysunek profilu aluminiowego lub wytłoczkę fizyczną.
Tak. Niestandardowe przekroje można opracować zgodnie z rysunkami wytłaczania aluminium lub odniesieniami do profili fizycznych. Dostosowanie może obejmować wymiary, struktury blokujące, kolory, długości cięcia, opakowanie i kodowanie laserowe.
Możliwe czynniki obejmują niedopasowanie wymiarów, nieprawidłową geometrię wnęki, tolerancje profilu, stan powierzchni, charakterystykę materiału i ustawienia sprzętu montażowego. Aby zidentyfikować przyczynę, należy ocenić cały profil i proces produkcyjny.
W zależności od obowiązujących wymagań badania mogą obejmować gęstość, twardość Shore'a, wytrzymałość na rozciąganie wzdłużne i poprzeczne, wodoodporność, starzenie termiczne i rozszerzalność liniową. Podczas produkcji ważne są także kontrole wymiarowe i powierzchniowe.
Tak. Standardowe profile proste mogą być dostarczane po 6 metrów na sztukę, a odpowiednie profile zwinięte mogą być dostarczane po 500 metrów na rolkę. Konkretne długości cięcia można również dostosować do wymagań produktu i przetwarzania.
Rysunek wytłoczenia aluminium lub profil fizyczny, wymagane wymiary, konstrukcja zamykająca, metoda montażu, specyfikacja materiału i wymagania kolorystyczne są przydatnymi punktami wyjścia do oceny technicznej i opracowania profilu.
Tak. Profile poliamidowe można zintegrować ze słupami, ryglami i innymi izolowanymi termicznie profilami aluminiowymi ścian osłonowych. Ich wymiary przekroju poprzecznego i sprzężenie mechaniczne muszą odpowiadać konkretnemu projektowi wytłaczania ściany osłonowej.
Od standardowych profili PA66 GF25 po niestandardowe profile typu I, typu C, typu T i profile o specjalnych kształtach – zapewniamy rozwiązania profilowe opracowane w oparciu o wymiary wytłaczanego aluminium, połączenie mechaniczne i wymagania produkcyjne.
Zapoznaj się z naszą ofertą profili poliamidowych
Skontaktuj się z namiaby omówić wymagania dotyczące Twojego profiluOstateczny wybór materiału, tolerancje wymiarowe, warunki montażu i właściwości termiczne należy oceniać zgodnie z konkretnym systemem wytłaczania aluminium i obowiązującymi wymaganiami technicznymi.