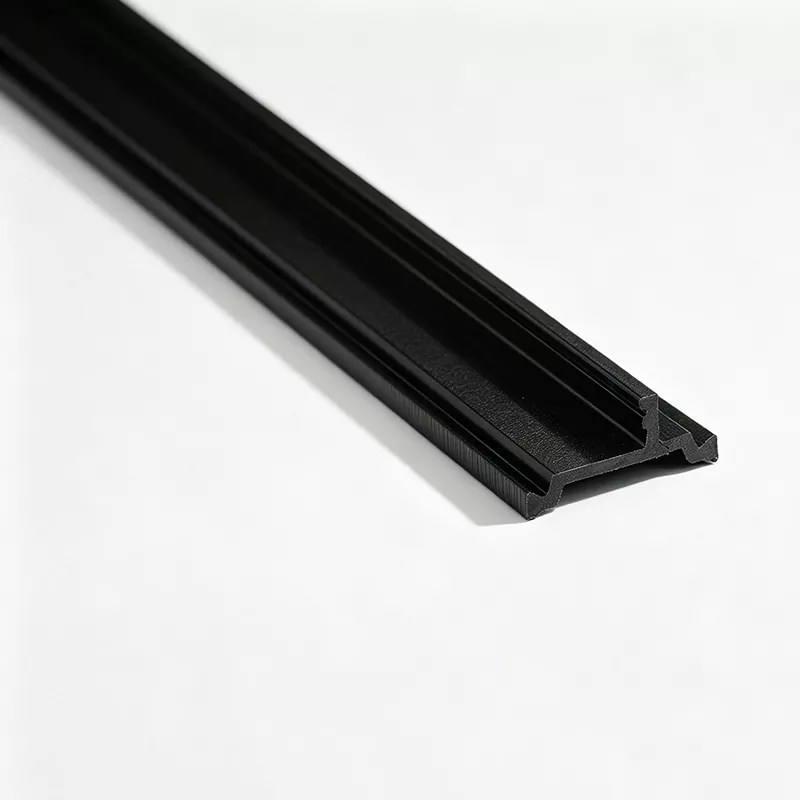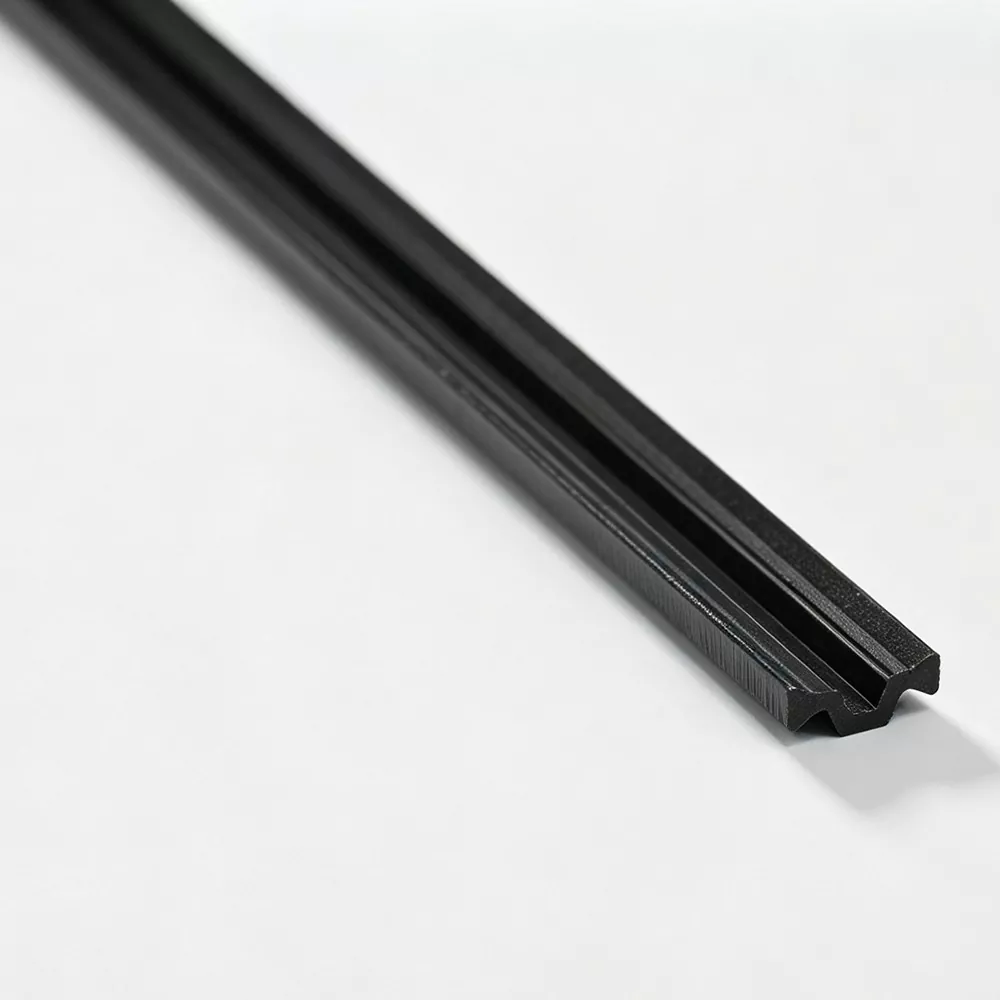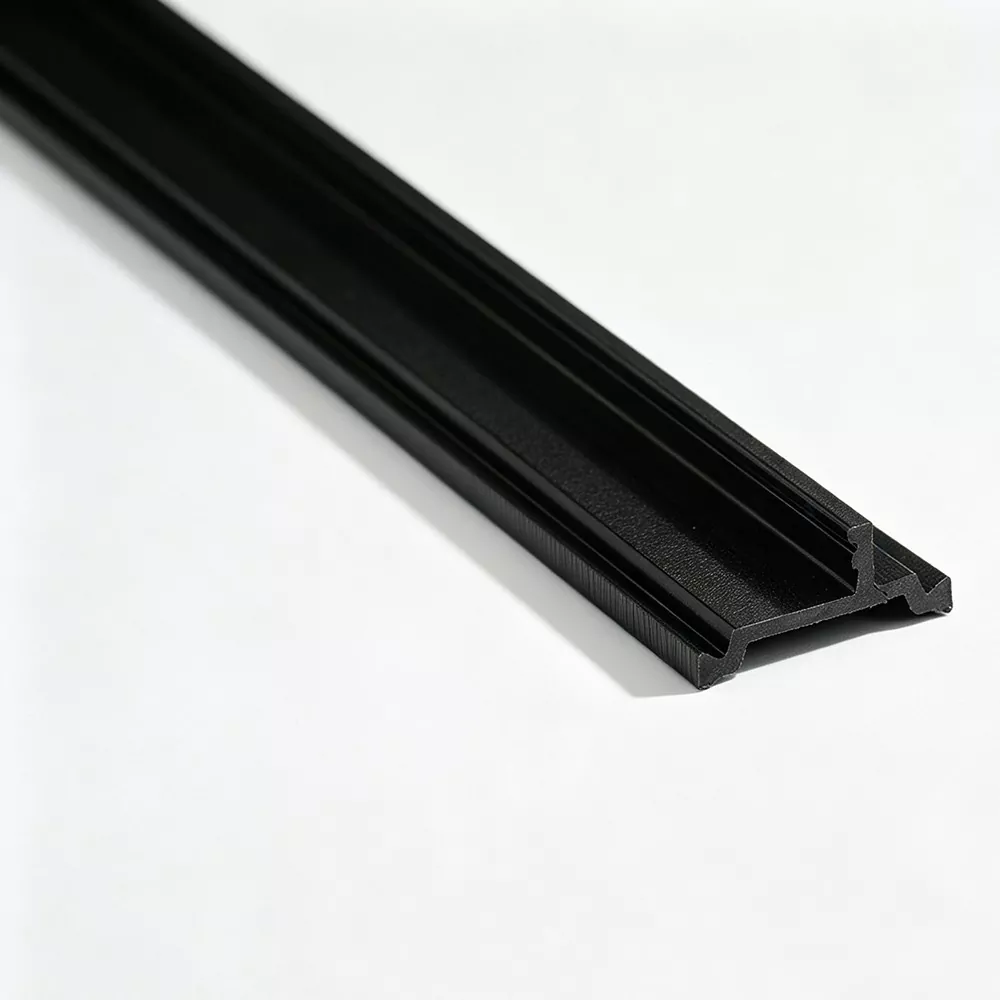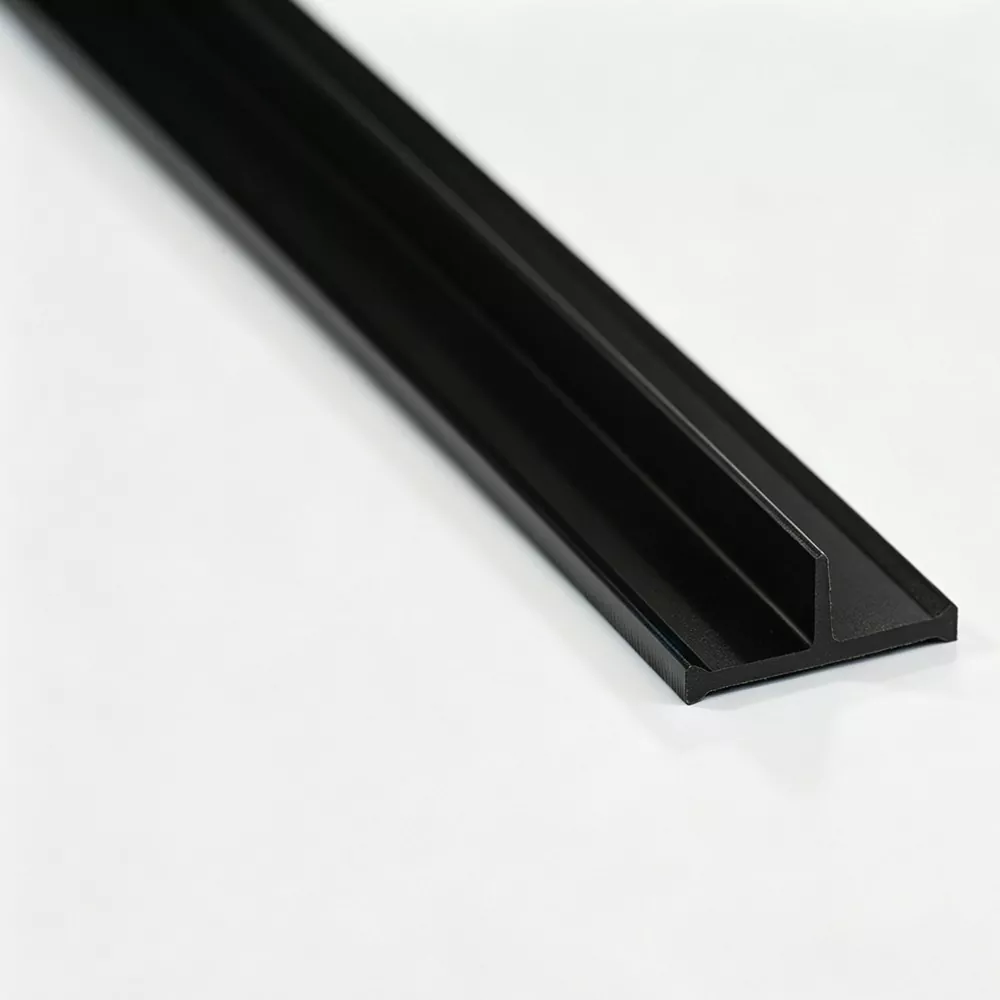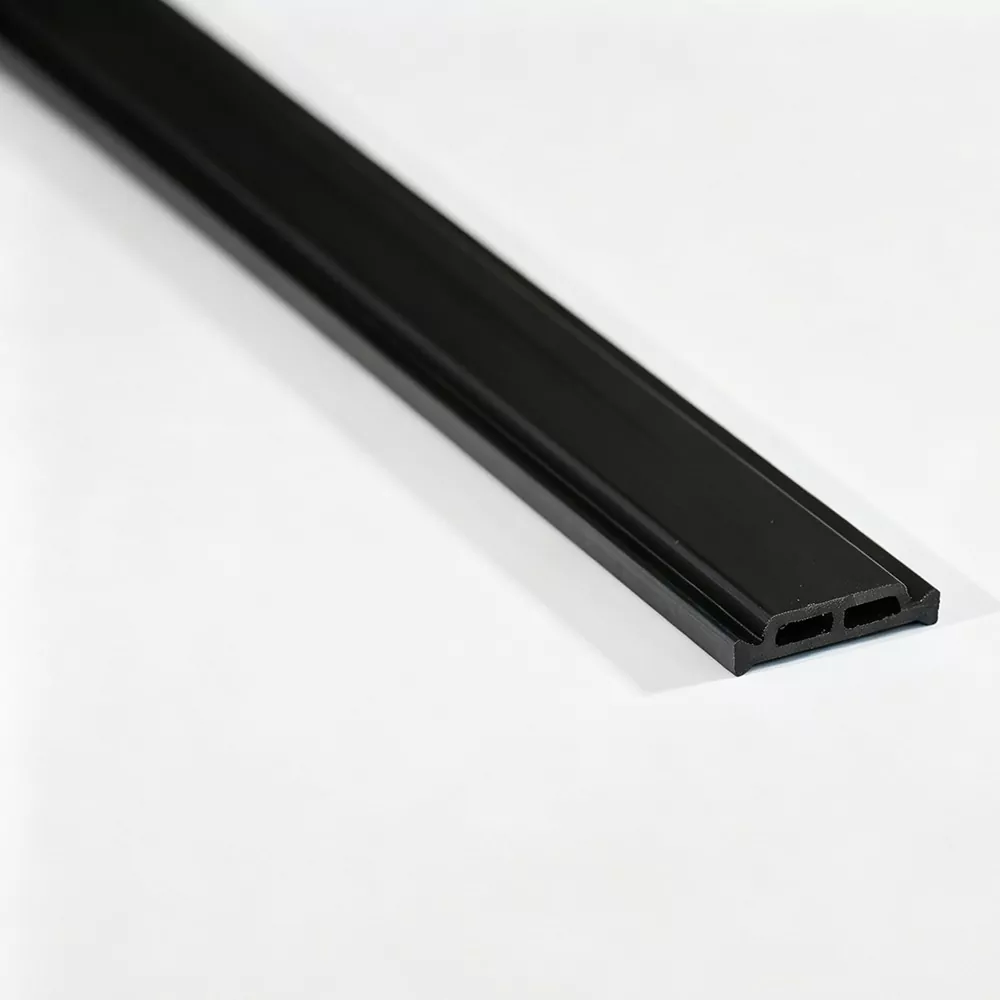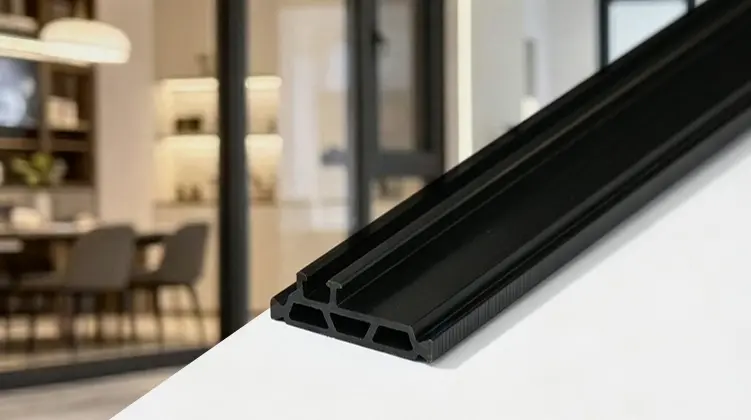
Paski termicznew przypadku systemów z aluminium łamanego termicznie zależą od czegoś więcej niż tylko elementu o niskiej przewodności. Profil izolacyjny musi dokładnie pasować do aluminiowej wnęki, pozostawać mechanicznie połączony podczas montażu i zachować stabilność wymiarową podczas użytkowania. W tym przewodniku wyjaśniono, jak działają profile PA66 GF25, w jaki sposób wytłaczanie aluminium określa przekrój, jak warunki produkcji wpływają na konsystencję i jakie szczegóły techniczne należy sprawdzić przed sfinalizowaniem specyfikacji.
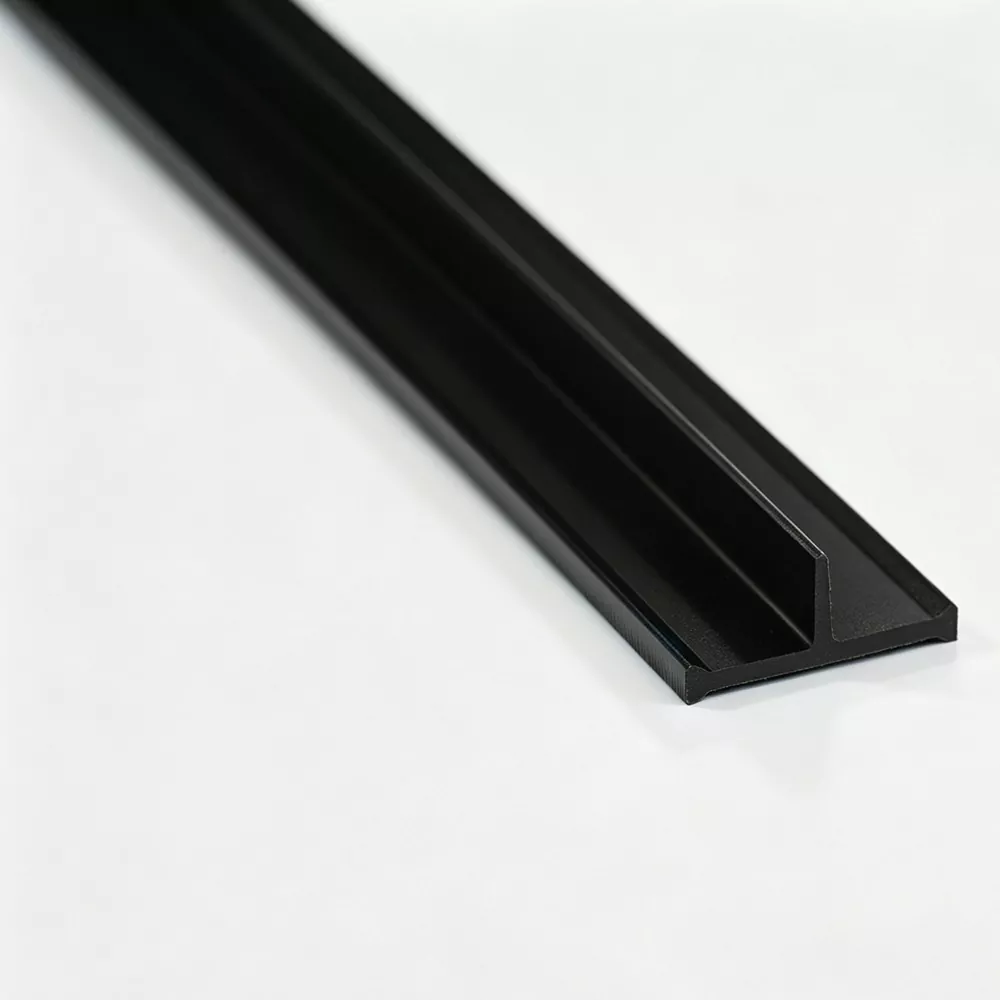
W przypadku ramy aluminiowej z podziałem termicznym sekcja izolacyjna znajduje się pomiędzy oddzielnymi elementami aluminiowymi i przerywa bezpośrednią metaliczną drogę przenoszenia ciepła. PA66 GF25 nadaje się do tej roli, ponieważ matryca nylonowa zapewnia niemetalową barierę, a 25% wzmocnienie włóknem szklanym zwiększa sztywność i stabilność wymiarową wymaganą przy montażu profili. Jednakże o wydajności nie decyduje sam materiał. Szerokość wnęki, głębokość wnęki, geometria rowka, kształt mocowania, wymagana separacja, grubość taśmy oraz metoda wstawiania lub walcowania mają wpływ na wybór przekroju. Dlatego niezawodna specyfikacja zaczyna się od faktycznego wytłaczania aluminium i podąża za komponentem poprzez wytłaczanie, chłodzenie, kształtowanie, cięcie, kontrolę i montaż końcowy.
Kliknij sekcję poniżej, aby przejść bezpośrednio do potrzebnego tematu.
Aluminium jest przydatne w oknach, drzwiach i ramach fasad, ponieważ łączy w sobie wytrzymałość konstrukcyjną ze stosunkowo łatwą w utrzymaniu powierzchnią. Wysoka przewodność cieplna również stwarza wyzwanie: gdy aluminiowe elementy wewnętrzne i zewnętrzne pozostają bezpośrednio połączone metalem, ciepło może przepływać przez ramę ciągłą ścieżką przewodzącą. Konstrukcja z przerwami termicznymi zmienia tę ścieżkę, umieszczając niemetalową sekcję pomiędzy oddzielnymi komponentami aluminiowymi.
CelemPaski termicznenie polega zatem po prostu na „wypełnieniu luki”. Wstawiony profil musi zachować kontrolowaną separację, jednocześnie pełniąc funkcję interfejsu strukturalnego. Musi pozostać osadzony wewnątrz aluminiowej wnęki, stawić opór ruchom powodowanym przez siły montażowe i zachować geometrię wymaganą przez gotową ramę. Funkcja termiczna i funkcja mechaniczna są ze sobą powiązane.
Podstawowa zasada:profil aluminiowy zapewnia konstrukcję ramy, podczas gdy sekcja poliamidowa przerywa bezpośredni metalowy most pomiędzy częścią wewnętrzną i zewnętrzną. Wynik końcowy zależy zarówno od separacji termicznej, jak i bezpiecznego połączenia.
Ciepło nie przepływa przez ramę tylko w jednym kierunku. Podąża dostępnymi drogami przewodzącymi przez materiały i złącza. Ciągła ścieżka aluminiowa może zatem ominąć zamierzoną izolowaną wnękę, chyba że system jest zaprojektowany tak, aby przerywać tę trasę. Prawidłowo umiejscowiona sekcja poliamidowa zmniejsza bezpośrednie połączenie metal-metal i tworzy dłuższą, mniej przewodzącą ścieżkę przez zespół.
Dlatego geometria jest tak samo ważna jak nominalny opis materiału. Dwa profile wykonane z tego samego wzmocnionego polimeru mogą zachowywać się inaczej, gdy ich szerokość, wysokość, kształt zamknięcia lub grubość ścianki nie odpowiadają zamierzonemu profilowi.
W praktycznej produkcji element musi również wytrzymać działania występujące podczas wkładania i formowania na rolkach. Profil, który dobrze izoluje, ale pęka podczas montażu, ślizga się we wnęce lub nie ma wystarczającej wytrzymałości na ścinanie, nie może zapewnić niezawodnego rozwiązania produkcyjnego. Celem inżynieryjnym jest osiągnięcie przerwy termicznej bez utraty stabilności zespołu.
Z tego powodu wybór przekroju należy rozpocząć od profilu aluminiowego, a nie od ogólnej etykiety produktu. Kształt jest częścią specyfikacji technicznej.
Poliamid 66 wzmocniony 25% włóknem szklanym, powszechnie określany jako PA66 GF25, nadaje się do systemów profili aluminiowych izolowanych termicznie, ponieważ łączy w sobie niemetalową strukturę ze sztywnością wymaganą na styku montażowym. Włókna szklane wzmacniają matrycę polimerową i pomagają profilowi zachować swój kształt pod obciążeniem mechanicznym.
W przypadku produkcji profili architektonicznych to połączenie ma praktyczną zaletę: część izolacyjna nie powinna działać jak luźna wkładka. Jest uformowana w precyzyjną sekcję, która musi pozostać połączona z aluminium podczas przenoszenia, wytwarzania i użytkowania zmontowanej ramy.
Wzmocniona matryca poprawia sztywność i stabilność mechaniczną, pomagając sekcji wytrzymać wkładanie, toczenie i ciągłe połączenie z profilem aluminiowym.
Dokładne wymiary pomagają profilowi pozostać właściwie dopasowanym do wnęki, co jest niezbędne, gdy aluminiowy rowek ma określoną geometrię blokującą.
Segment poliamidowy przerywa bezpośrednią ścieżkę wymiany ciepła metalu pomiędzy oddzielnymi sekcjami aluminiowymi wewnętrznymi i zewnętrznymi.
Kontrolowane warunki wytłaczania, chłodzenia i kształtowania zapewniają spójność na całej długości gotowego profilu.
Materiał o wyższej wytrzymałości nie rozwiązuje automatycznie nieprawidłowego przekroju. Jeśli element blokujący jest zbyt duży, siła wsuwania może stać się nadmierna. Jeżeli obszar połączenia jest zbyt mały, profil może nie osiągnąć wymaganego trzymania mechanicznego. Jeżeli grubość ścianki jest nieodpowiednia, podczas montażu mogą skoncentrować się miejscowe naprężenia.
Dlatego PA66 GF25 należy traktować jako jedną część systemu projektowego. Wybór materiału, jakość wytłaczania i geometria przekroju muszą ze sobą współdziałać.
Materiały nylonowe są wrażliwe na wilgoć podczas przetwarzania. Kontrola przychodzącego materiału i zdyscyplinowane warunki wytłaczania pomagają zmniejszyć zmienność zachowania stopu i wymiarów gotowego produktu. Z tego powodu przed rozpoczęciem produkcji przydatne jest sprawdzenie wilgotności materiału, charakterystyki płynięcia stopu i zawartości włókna szklanego.
Ta sama zasada dotyczy chłodzenia i kształtowania. Profil opuszczający matrycę nie jest jeszcze gotowym, stabilnym wymiarowo elementem. Dalszy proces wpływa na to, jak sekcja uzyskuje swój ostateczny kształt, a tym samym na to, jak konsekwentnie pasuje do aluminiowej wnęki.
Praktyczne dania na wynos:PA66 GF25 stanowi podstawę materiałową dla silnego, oddzielonego termicznie interfejsu, ale gotowy profil w dalszym ciągu zależy od kontroli wytłaczania, chłodzenia, kształtowania, kontroli wymiarów i kompatybilności z profilem aluminiowym.
Nie ma uniwersalnego przekroju listwy, który będzie pasował do każdego profilu aluminiowego. Wnęka utworzona przez profil aluminiowy określa fizyczną przestrzeń dostępną dla elementu izolacyjnego, podczas gdy struktura blokująca określa sposób trzymania elementu. Dlatego technicznie uzasadniony proces selekcji rozpoczyna się od zbadania profilu, a nie od wyboru sekcji na podstawie samej nazwy.
Kiedy opracowywany jest nowy system dzielony termicznie, wymagane wymiary należy rozpatrywać łącznie. Zmiana głębokości wnęki może mieć wpływ na wysokość profilu. Zmiana kształtu rowka może mieć wpływ na geometrię blokowania. Zmiana wymaganej odległości może mieć wpływ na dostępną grubość ścianki. Wymiary te tworzą powiązany problem projektowy.
| Współczynnik profilu aluminiowego | Powiązane wymagania dotyczące izolacji | Dlaczego to ma znaczenie |
|---|---|---|
| Szerokość wnęki | Szerokość profilu | Sekcja musi zajmować wnękę bez nadmiernych luzów i siły wkładania. |
| Głębokość jamy | Wysokość profilu | Wysokość wpływa na to, jak element jest osadzony w aluminium i na to, jak duże jest dostępne połączenie. |
| Struktura rowka | Blokowanie geometrii | Dopasowanie rowka jest niezbędne dla stabilnego mechanicznego mocowania. |
| Wymagana separacja | Grubość ścianki i kształt przekroju | Profil musi tworzyć zamierzoną niemetaliczną separację, nie zakłócając montażu. |
| Proces montażu | Kompatybilność z zakładaniem i rolowaniem | Sekcja musi tolerować siły i ruch związany z wybraną metodą produkcji. |
Rysunek profilu aluminiowego może ujawnić wymiary wnęki, konfigurację rowków, tolerancje przekroju i geometrię otaczającej ściany, których nazwa produktu nie może przekazać. Gdy przekrój jest nietypowy, rysunek zmniejsza również ryzyko wyboru pozornie podobnego profilu, który ma inną konstrukcję zamykającą.
Ważne informacje obejmują szerokość i głębokość wnęki, kształt rowka, zamierzoną orientację, wymaganą separację i wszelkie ograniczenia wymiarowe narzucone przez ostateczną ramę. Jednocześnie należy zapisać wymagania montażowe.
Typowe sekcje typu I, typu C i typu T obejmują wiele uznanych konstrukcji z profili aluminiowych. Ich użyteczność wynika z rozpoznawalnych wzorów przekrojów, a nie z twierdzenia, że jeden kształt jest odpowiedni dla wszystkich systemów. Sekcje o specjalnych kształtach są istotne, gdy profil aluminiowy wykorzystuje odrębną wnękę lub układ blokujący.
Dostosowaną sekcję można opracować wokół rzeczywistej geometrii wytłoczenia. Celem nie jest tworzenie złożoności samej w sobie, ale sprawienie, aby profil polimerowy współpracował z interfejsem mechanicznym zdefiniowanym już w projekcie aluminium.
Jinxingmoże przejrzeć rysunek profilu przed produkcją, aby określić, czy istniejący przekrój jest odpowiedni, czy też wymagany jest specjalny przekrój.
Przekrój kontroluje sposób interakcji składnika polimerowego z aluminium. Niewielkie zmiany wymiarowe mogą zmienić siłę wstawiania, zachowanie blokowania i rozkład obciążenia. W środowisku produkcyjnym różnice te stają się widoczne, gdy operatorzy napotykają trudności podczas wkładania, miejscowe pęknięcia, niepełne połączenie lub niespójne formowanie rolek.
Podczas wsuwania profil musi wchodzić do aluminiowej wnęki z kontrolowanym poziomem oporu. Zbyt mały opór może świadczyć o niewystarczającym zaczepieniu i może sprawić, że profil będzie bardziej podatny na ruchy. Zbyt duży opór może zwiększyć siłę montażu i spowodować niepotrzebne obciążenie przekroju lub otaczających elementów aluminiowych.
Dlatego ważna jest spójność wymiarowa wzdłuż wytłoczki. Sekcja, która jest dokładna w jednym punkcie, ale zauważalnie różni się w innym miejscu, może powodować nierówne wrażenia podczas montażu. Kontrolowana prędkość ciągnięcia, warunki chłodzenia i kształtowanie pomagają ograniczyć tego typu odchylenia.
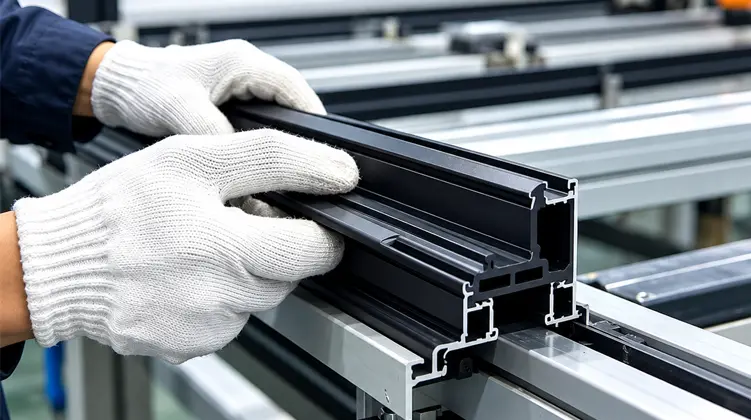
W niektórych systemach aluminium łamanego termicznie stosuje się proces walcowania, aby mechanicznie zablokować sekcję polimeru w profilu. Podczas tej operacji wokół wstawianego elementu formuje się aluminium, a zespół podlega obciążeniom mechanicznym. Polimer musi zachować swoją integralność podczas tworzenia powierzchni blokującej.
Istotna jest tutaj orientacja włókien szklanych w wytłaczanym profilu. Dobrze kontrolowany proces wytłaczania ma na celu utrzymanie wytrzymałości wzdłużnej przekroju, zapewniając jednocześnie wymaganą odporność na ścinanie poprzeczne na styku. Dokładny wynik zależy od składu materiału i warunków przetwarzania, dlatego kontrola produkcji pozostaje niezbędna.
Pęknięć podczas montażu nie należy od razu traktować jako problemu materiałowego. Możliwe przyczyny to nieodpowiedni przekrój poprzeczny, nadmierny wcisk, nieprawidłowe wymiary rowka, niekorzystne warunki przetwarzania, niewystarczająca kontrola chłodzenia lub parametry montażu, które powodują skupione naprężenia w profilu.
Badanie całego interfejsu jest bardziej przydatne niż zmienianie jednej zmiennej oddzielnie. Aluminiowy rowek, sekcja polimerowa i proces montażu tworzą jeden system mechaniczny.
Perspektywa projektowa:stabilność mechaniczną osiąga się poprzez interakcję wytrzymałości materiału, geometrii przekroju i kontrolowanego montażu. Dobrze zdefiniowany przekrój ułatwia utrzymanie zgodności tych czynników.
Stabilność wymiarowa zaczyna się od stanu surowca i trwa poprzez wytłaczanie, chłodzenie, kształtowanie i cięcie. Jeżeli jeden stopień ulegnie przesunięciu, uderzenie może pojawić się później podczas montażu profilu. Z tego powodu parametry procesu są bardziej przydatne, gdy są rejestrowane i monitorowane na etapie produkcji, a nie polegają wyłącznie na końcowej kontroli wizualnej.
Termicznie oddzielone systemy aluminiowe pojawiają się w kilku zastosowaniach architektonicznych. Element izolacyjny pełni w nich tę samą podstawową funkcję — tworzy niemetaliczną separację pomiędzy elementami aluminiowymi — ale geometria otaczającego profilu i obciążenie mechaniczne mogą się różnić.
W ramach okien i skrzydeł zastosowano oddzielne sekcje aluminiowe, aby zmniejszyć bezpośrednią drogę przewodzącą przez ościeżnicę. Sekcja polimerowa musi pozostać stabilna w rowku podczas wytwarzania i użytkowania.
Profile drzwi wymagają separacji termicznej oraz stabilności mechanicznej, szczególnie tam, gdzie ościeżnica jest poddawana wielokrotnemu otwieraniu, zamykaniu i manipulacji.
Rama fasady może obejmować słupy, rygle i inne oddzielne elementy aluminiowe. Geometria profili różni się w zależności od systemu, dlatego dopasowanie przekroju jest szczególnie ważne.
Sekcje specjalne można zastosować, gdy profil ma charakterystyczną wnękę, interfejs blokujący lub układ wymiarowy, który nie jest zgodny ze wspólnym profilem.
Zestawy okienne zwykle zawierają wiele aluminiowych sekcji i połączeń, dlatego profil izolacyjny musi odpowiadać geometrii każdego zamierzonego połączenia. W skrzydle i ościeżnicy nie mogą być stosowane identyczne wnęki, a profil sprawdzający się w jednym miejscu może nie sprawdzić się w innym. Przejrzyste rysunki przekrojów pomagają dopasować wybór komponentów do każdego wytłoczenia.
W drzwiach kładzie się dodatkowy nacisk na stabilność mechaniczną, ponieważ ich profile są często obsługiwane i mogą podlegać wielokrotnemu ruchowi. Element izolacyjny musi pozostać podłączony, nie mogąc stać się źródłem pęknięć lub niestabilności wymiarowej podczas produkcji.
Ramy ścian osłonowych często obejmują długie profile i wiele interfejsów konstrukcyjnych. Spójność wymiarowa wzdłuż profilu staje się istotna, ponieważ niewielkie zmiany powtarzane na długim odcinku mogą mieć wpływ na warunki montażu. Profil izolacji musi także uwzględniać konkretną geometrię słupa lub rygla, a nie zakładaną ogólną wnękę.
Architektoniczne systemy aluminiowe nie ograniczają się do standardowych geometrii. Specjalny rowek, nietypowa wysokość przekroju lub inny układ ryglowania mogą wymagać specjalnie opracowanego profilu polimerowego. W takich przypadkach przy opracowywaniu należy kierować się profilem aluminiowym i faktyczną sekwencją montażu.
Na jakość wytłaczania wpływa cały łańcuch produkcyjny, a nie pojedyncze ustawienie maszyny. Przygotowanie materiału, wytłaczanie, chłodzenie, kształtowanie i cięcie składają się na ostateczny profil. Zdyscyplinowany proces ułatwia powiązanie gotowych wymiarów z zarejestrowanymi warunkami produkcji.
Przed wejściem do systemu wytłaczania należy sprawdzić nylon PA66 i włókno szklane. Kontrola materiału może obejmować wskaźnik szybkości płynięcia, zawartość włókna szklanego i wilgotność. Kontrole te stanowią praktyczną podstawę dla stabilności procesu i pomagają zidentyfikować różnice materiałowe, zanim staną się problemem wymiarowym.
Wiele równoległych linii do wytłaczania dwuślimakowego można połączyć z dedykowanymi formami i systemami chłodzenia, aby uzyskać różne geometrie profili. Temperatura wytłaczania, prędkość ciągnięcia i temperatura wody chłodzącej wpływają na sposób przepływu materiału, opuszczania formy i osadzania się w ostatecznym kształcie.
Sama forma jest ważną częścią procesu. Narzędzie musi konsekwentnie odtwarzać zamierzony przekrój, łącznie z niewielkimi elementami blokującymi lub prowadzącymi, które mogą nie być oczywiste na podstawie prostej nazwy produktu.
Bezpośrednio po wytłoczeniu gorący profil wymaga kontrolowanego chłodzenia i kształtowania. Zbyt szybkie, zbyt wolne lub nierównomierne chłodzenie może mieć wpływ na wymiary i stan powierzchni. Stabilny proces końcowy pomaga utrzymać zamierzony przekrój w całym cyklu produkcyjnym.
Wytłaczanie wpływa również na orientację zbrojenia w polimerze. Metoda przetwarzania ma na celu wsparcie wytrzymałości wzdłużnej profilu i wytrzymałości na ścinanie poprzeczne na styku. Ponieważ taśma może podlegać obciążeniom polegającym na wkładaniu i walcowaniu, cechy te mają znaczenie dla wydajności montażu.
Celem produkcji jest zatem coś więcej niż tylko poprawny wizualnie przekrój. Jest to profil o powtarzalnych wymiarach, stabilnej jakości powierzchni i właściwościach mechanicznych dostosowanych do zamierzonego procesu montażu.
Kontrola jest najbardziej użyteczna, gdy jest rozłożona na etapy produkcji. Kontrola końcowa może potwierdzić, czy gotowy profil spełnia określone wymagania, ale kontrole w trakcie procesu dają lepszą możliwość zidentyfikowania odchyleń przed skompletowaniem dużych ilości.
Regularne kontrole produkcji mogą monitorować wymiary przekroju poprzecznego i stan powierzchni podczas cyklu produkcyjnego. Parametry procesu można rejestrować w celu zapewnienia identyfikowalności, co pozwala na sprawdzenie zmian wymiarowych w odniesieniu do warunków produkcyjnych.
Typowe kontrole wizualne koncentrują się na powierzchni profilu, integralności krawędzi i oczywistych defektach. Kontrole wymiarowe koncentrują się na szerokości, wysokości, grubości ścianki i innych krytycznych cechach określonych na rysunku przekroju.
W zależności od mających zastosowanie wymagań ocena laboratoryjna może obejmować gęstość, twardość Shore'a, wytrzymałość na rozciąganie wzdłużne, wytrzymałość na rozciąganie poprzeczne, wodoodporność, starzenie termiczne i charakterystykę rozszerzalności liniowej. Celem jest połączenie mierzalnych właściwości materiału lub gotowego profilu z warunkami oczekiwanymi w ostatecznym zastosowaniu.
| Obszar inspekcji | Typowe skupienie | Wartość produkcyjna |
|---|---|---|
| Surowiec | Wilgotność, wskaźnik szybkości płynięcia i zawartość włókna szklanego | Tworzy stabilne warunki początkowe do wytłaczania. |
| Wymiary profilu | Szerokość, wysokość, grubość ścianki i geometria krytyczna | Obsługuje spójne dopasowanie wnęki i połączenie blokujące. |
| Stan powierzchni | Widoczne wady, integralność i ciągłość krawędzi | Pomaga zidentyfikować problemy z wytłaczaniem lub dalszym kształtowaniem. |
| Właściwości mechaniczne | Wytrzymałość wzdłużna i poprzeczna, twardość | Dostarcza dane związane z załadunkiem montażu i usługi. |
| Charakterystyka środowiska | Wodoodporność, starzenie termiczne i rozszerzalność liniowa | Wspiera ocenę zachowania wymiarowego w odpowiednich warunkach. |
Przed wysyłką gotowe profile można sprawdzić pod kątem wyglądu i wymiarów w stosunku do specyfikacji produkcyjnej. W razie potrzeby do towarów może być dołączony raport z inspekcji w języku angielskim, tworząc przejrzysty zapis zmierzonego stanu produktu.
Identyfikowalność jest przydatna, gdy profil zachowuje się inaczej podczas montażu. Zamiast traktować każdy problem jako oddzielne zdarzenie, zapisy produkcyjne umożliwiają wspólne przeglądanie wymiarów sekcji, ustawień procesu i wyników kontroli. Dzięki temu komunikacja techniczna jest bardziej precyzyjna i pomaga odróżnić problem dopasowania profilu od problemu związanego z procesem montażu.
Zanim profil wejdzie do regularnej produkcji, najbardziej przydatną informacją jest zazwyczaj informacja określająca interfejs aluminium-polimer. Przejrzysty pakiet techniczny zmniejsza niejasności i zapewnia producentowi profili wytłaczanych wystarczający kontekst, aby ocenić odpowiednią sekcję.
Terminy takie jak I-Type, C-Type lub T-Type są przydatne do organizowania asortymentu produktów, ale nie zastępują rysunku technicznego. Profil o podobnym kształcie wizualnym może nadal mieć inne wymiary blokujące lub inny interfejs wnęki. Wybór na podstawie nazwy bez sprawdzania geometrii zwiększa ryzyko wystąpienia trudności w montażu.
Profil wytłaczany należy oceniać równolegle z procesem montażu. Jeśli oczekuje się, że element przejdzie operację walcowania, jego przekrój musi być zgodny z tym obciążeniem. Jeśli osadzenie jest ciasne, przed zmianą parametrów produkcyjnych należy sprawdzić geometrię wcisku i blokowania.
Przydatna komunikacja koncentruje się na mierzalnych informacjach: rysunkach, wymiarach przekroju, kierunku montażu, geometrii ryglowania i zamierzonym zastosowaniu. Jasne informacje pozwalają producentowi omówić istniejącą sekcję lub opracować specjalną sekcję bez opierania się na założeniach.
Punkt kontrolny specyfikacji:Najważniejszym pytaniem jest, czy profil polimerowy jest zaprojektowany wokół profilu aluminiowego. Gdy interfejs jest jasno zdefiniowany, decyzje dotyczące materiałów, narzędzi i procesów można oceniać w oparciu o ten sam cel.
Fizyczna forma dostawy powinna odpowiadać sposobowi obsługi systemu aluminiowego na hali produkcyjnej. Proste odcinki są wygodne, gdy linia produkcyjna tnie i podaje określone długości. Sekcje zwinięte mogą odpowiadać specyfikacjom zaprojektowanym do ciągłego przenoszenia i przechowywania.
| Formularz dostawy | Typowa długość | Przydatne, gdy | Kluczowa uwaga |
|---|---|---|---|
| Pasek prosty | 6 metrów na sztukę | Linia do wytłaczania lub proces produkcyjny wykorzystuje stałe odcinki proste. | Potwierdź wymagania dotyczące cięcia, obsługi i przechowywania gotowego profilu aluminiowego. |
| Zwinięty pasek | 500 metrów na rolkę dla odpowiednich specyfikacji | Preferowane jest długie, ciągłe karmienie i kompaktowe przechowywanie. | Sprawdź, czy wybrany przekrój i proces montażu są odpowiednie do obsługi zwojów. |
Opakowanie i obsługa powinny chronić profil przed odkształceniem, zanieczyszczeniem i niepotrzebnymi naprężeniami mechanicznymi. Odpowiednia metoda zależy od kształtu przekroju i sposobu przemieszczania się materiału z magazynu do procesu montażu aluminium.
W przypadku niektórych geometrii profili forma zwinięta może wprowadzić wymagania dotyczące obsługi, które nie mają zastosowania do odcinków prostych. Wymagania te należy rozpatrywać w kontekście rzeczywistego sprzętu produkcyjnego, a nie wybierać je niezależnie od projektu profilu.
Problemy techniczne są często łatwiejsze do rozwiązania, gdy objawy zostaną oddzielone od możliwych przyczyn. Ten sam widoczny problem może wynikać z więcej niż jednego etapu procesu, dlatego rozwiązywanie problemów powinno przebiegać od geometrii aluminium, przez sekcję polimerową, aż po warunki montażu.
| Zaobserwowany problem | Możliwy obszar do przeglądu | Przydatna kontrola |
|---|---|---|
| Trudne wprowadzenie | Szerokość przekroju, funkcja blokowania lub wnęka aluminiowa | Porównaj rzeczywiste wymiary z zatwierdzonym rysunkiem i sprawdź warunki wstawienia. |
| Pęknięcie podczas montażu | Zakłócenia, stan materiału, geometria lub obciążenie procesu | Sprawdź razem sekcję, zapisy dotyczące przetwarzania materiału i kolejność montażu. |
| Niewystarczająca odporność na ścinanie | Wzmocnienie materiału, przekrój lub interfejs blokujący | Przejrzyj odpowiednie dane z testów mechanicznych i sprawdź geometrię sprzęgania. |
| Zmienne wymiary profili | Temperatura wytłaczania, prędkość ciągnięcia lub chłodzenie | Porównaj pomiary w trakcie procesu z zarejestrowanymi parametrami produkcji. |
| Luźne zaangażowanie | Wymiary rowka, kształt ryglowania lub przekrój niewymiarowy | Potwierdź geometrię wnęki i porównaj rzeczywiste wymiary profilu z przekrojem docelowym. |
Kiedy wkładanie wydaje się niezwykle trudne, zwiększenie siły nie zawsze jest właściwym rozwiązaniem. Pierwszym krokiem jest sprawdzenie, czy szerokość polimeru i właściwości blokujące odpowiadają wnęce aluminiowej. Niewspółosiowość, różnice wymiarowe lub niedopasowanie pomiędzy zamierzoną a rzeczywistą geometrią rowka mogą zwiększyć opór montażu.
Pękanie może wynikać ze skupionego naprężenia podczas wkładania lub walcowania. Może to być również związane ze stanem materiału lub stabilnością wytłaczania. Kontrolowana diagnoza porównuje dotknięty odcinek z pomiarami produkcyjnymi i interfejsem aluminiowym, zamiast zmieniać gatunek materiału bez dowodów.
Wydajność ścinania jest powiązana zarówno ze wzmocnieniem materiału, jak i geometrią interfejsu. Jeśli obszar blokowania jest zbyt mały lub źle dopasowany, mocny mechanicznie polimer może nadal nie osiągnąć wymaganego połączenia. Dlatego też badanie i przegląd wymiarowy należy rozpatrywać łącznie.
Takie podejście pomaga przekształcić problemy związane z montażem w konkretne pytania inżynieryjne. Jest to szczególnie przydatne podczas tworzenia profili, gdzie dopasowanie do jednego wymiaru może mieć wpływ na kilka części interfejsu.
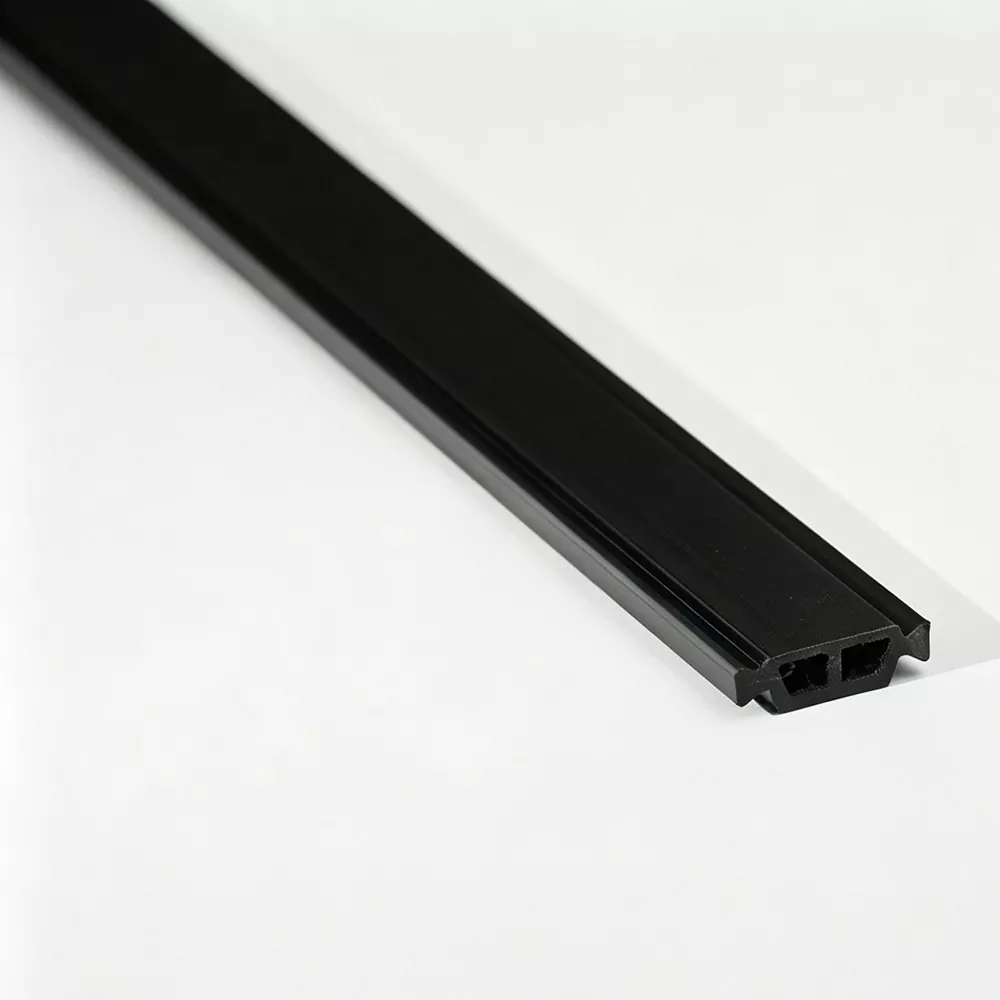
Paski termiczneoddziel wewnętrzne i zewnętrzne sekcje aluminiowe i redukują bezpośrednie przenikanie ciepła przez profile aluminiowe łamane termicznie. Sekcja poliamidowa tworzy niemetalową barierę wewnątrz ramy, służąc jednocześnie jako mechaniczny interfejs dla zmontowanych sekcji aluminiowych.
Materiałem rdzenia jest nylon PA66 wzmocniony 25% włóknem szklanym, powszechnie określany jako PA66 GF25. Wzmocnienie zapewnia sztywność i stabilność mechaniczną wymaganą do wstawiania, toczenia i ciągłego mocowania w profilach aluminiowych.
Oferta obejmuje profile typu I, typu C, typu T oraz profile o specjalnych kształtach do okien, drzwi, ścian osłonowych i innych systemów profili architektonicznych z separacją termiczną.
Typowe zastosowania obejmują aluminiowe ramy okienne i skrzydła, drzwi aluminiowe, słupy i rygle ścian osłonowych oraz inne architektoniczne sekcje aluminiowe, które wymagają termicznej separacji pomiędzy elementami wewnętrznymi i zewnętrznymi.
Tak. Niestandardowe wymiary i przekroje można opracować w oparciu o rzeczywistą geometrię wytłaczanego aluminium. Rysunek profilu z wymiarami wnęki i konstrukcją blokującą stanowi praktyczną podstawę do wyboru przekroju i przeglądu oprzyrządowania.
Przydatnym punktem wyjścia jest rysunek profilu aluminiowego, wymagane wymiary przekroju, geometria mocowania, kierunek wstawiania, metoda montażu i ważne tolerancje. Im wyraźniejsze są te szczegóły, tym łatwiej jest stwierdzić, czy odpowiedni będzie profil standardowy, czy profil specjalny.
Paski proste dostarczane są po 6 metrów na sztukę. W zależności od specyfikacji dostępne są taśmy zwinięte w rolce o długości 500 metrów. Najbardziej odpowiednia forma zależy od geometrii przekroju i metody manipulacji stosowanej w produkcji.
Tak. Pomoc techniczna może obejmować projekt szczeliny profilowej, wkładanie taśmy, warunki walcowania i typowe problemy produkcyjne, takie jak trudne wkładanie, pękanie i niewystarczająca odporność na ścinanie.
Gotowe profile są sprawdzane pod kątem wyglądu i wymiarów przed wysyłką. W zależności od mających zastosowanie wymagań ocena laboratoryjna może również obejmować gęstość, twardość Shore'a, wytrzymałość na rozciąganie wzdłużne i poprzeczne, wodoodporność, starzenie termiczne i charakterystykę rozszerzalności liniowej.
Separacja termiczna działa najlepiej, gdy składnik polimerowy jest traktowany jako część systemu aluminiowego, a nie jako wymienne akcesorium. Materiał zapewnia niemetalową barierę, wzmocnienie zapewnia wsparcie mechaniczne, a przekrój określa sposób, w jaki element łączy się z profilem. Kontrola produkcji utrzymuje następnie spójność zamierzonej geometrii od surowca po gotowy profil.
W przypadku ustalonych systemów odpowiednia sekcja typu I, typu C lub typu T może już spełniać wymagany interfejs. W przypadku nowego lub nietypowego profilu można ocenić niestandardową geometrię na podstawie rysunku, wymiarów wnęki i metody montażu. Dzięki temu podejściu opartemu na profilach dyskusja techniczna koncentruje się na wymiarach, połączeniu mechanicznym i praktycznych warunkach produkcji.
Dla producentów aluminium architektonicznego jasna specyfikacja powinna łączyć cztery elementy: profil aluminiowy, kształtownik poliamidowy, proces produkcyjny i obowiązujące wymagania jakościowe. Gdy te elementy zostaną rozważone łącznie, uzyskany profil będzie łatwiejszy w produkcji, montażu i konsekwentnej kontroli.
Udostępnij rysunek przekroju, wymiary wnęki i wymagania montażowe, aby omówić odpowiedni standardowy lub dostosowany profil PA66 GF25 dla Twojego systemu aluminium izolowanego termicznie.
Skontaktuj się z nami, aby omówić wymagania dotyczące profili aluminiowych